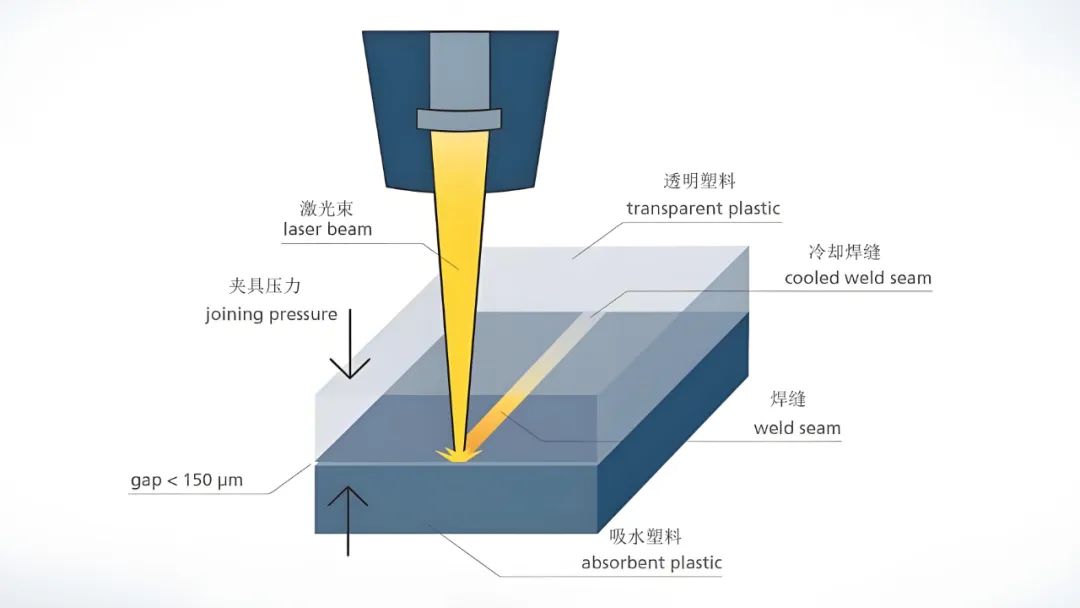
塑料激光焊接是一种利用激光能量使塑料接合面熔融并连接的先进工艺,具有焊接精度高、热影响区小、无接触污染等优势,广泛应用于汽车、电子、医疗等领域。
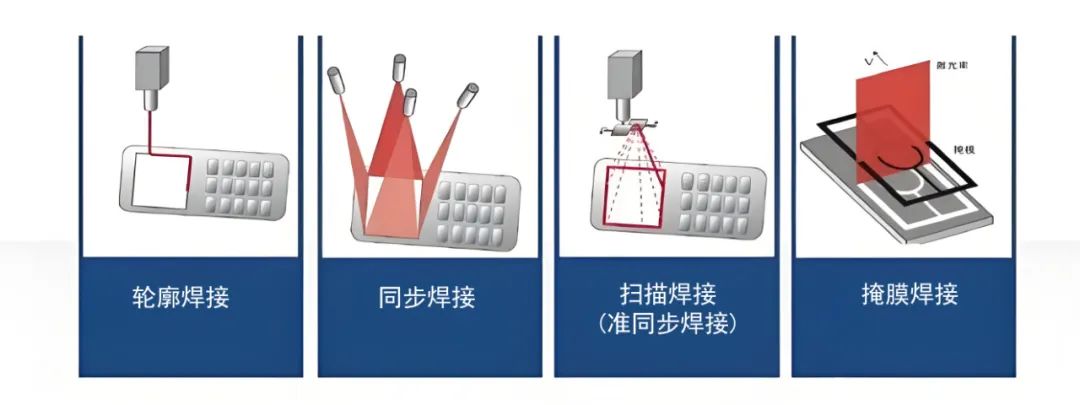
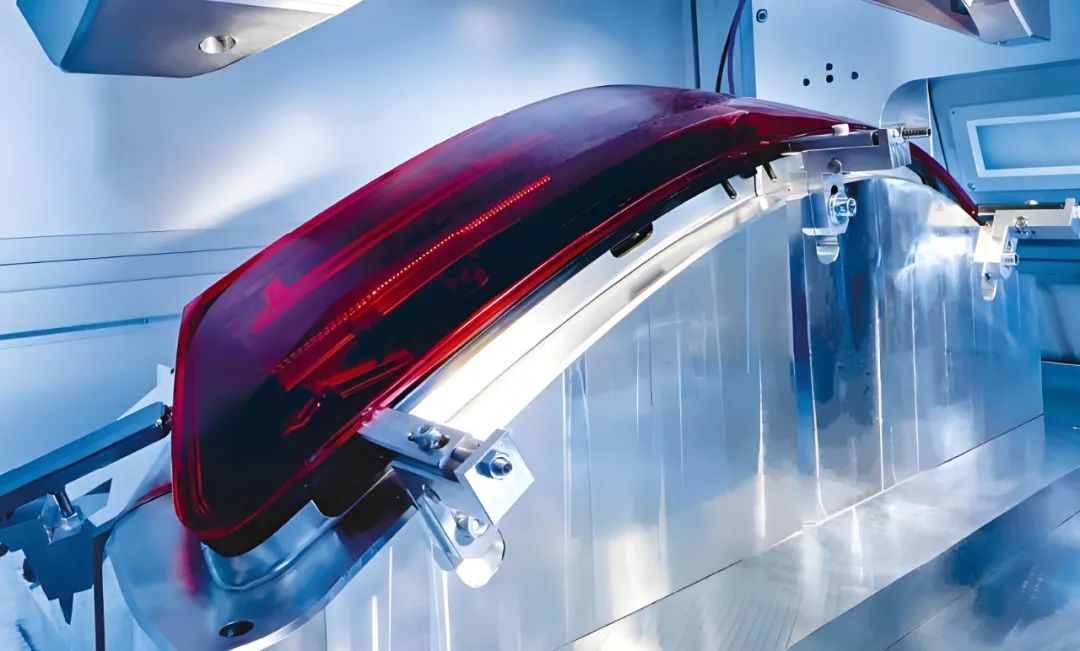
Part 01 塑料激光焊接的核心方法 1、轮廓焊接(Contour Welding) 原理:激光沿焊接层轮廓线移动,使塑料逐段熔化粘结。 操作方式:固定工件,激光头搭载运动平台沿轮廓扫描; 固定激光束,工件沿预定轨迹移动。 特点:激光聚焦成微小光斑,可调整焦距控制焊缝宽度; 适用于任意平面轨迹焊接,工艺柔性高,易集成自动化生产。 应用:复杂焊线部件(如油气分离器)、规则外形零件。 2、同步焊接(Simultaneous Welding) 原理:多激光口发射器通过光学器件整形激光束,沿轮廓线同时熔化材料。 特点:整个轮廓线同步熔化,焊接效率高; 内应力小,焊缝一致性高。 应用:汽车车灯、医疗器件等对密封性和一致性要求高的场景。 3、扫描焊接(准同步焊接)(Scanning Welding) 原理:结合轮廓与同步焊接,利用反射镜使激光束高速扫描待焊区域。 特点:激光束速度可达10米/秒,热输入均匀,内应力极小; 灵活性高,支持复杂平面二维焊接。 应用:汽车配件行业(如塌陷控制焊接)、大规模批量生产。 4、掩膜焊接(Mask Welding) 原理:通过模板遮挡无效区域激光束,仅暴露精确焊接部位。 特点:精度极高,可实现低至10μm的焊接; 模板制作简单、成本低,设备通用性强。 应用:微流控部件、高精度医疗器件(如造口术袋子)。 5、 远程焊接(Remote Welding) 原理:采用高功率激光(如光纤激光)配合长焦镜头,在距离工件 1-5 米处实现焊接,通过振镜或机器人控制激光束的远程定位。 特点:无机械接触,避免工件变形; 可快速切换焊接位置(适合多工位流水线),效率极高。 应用:汽车车身塑料饰件、大型塑料箱体焊接。
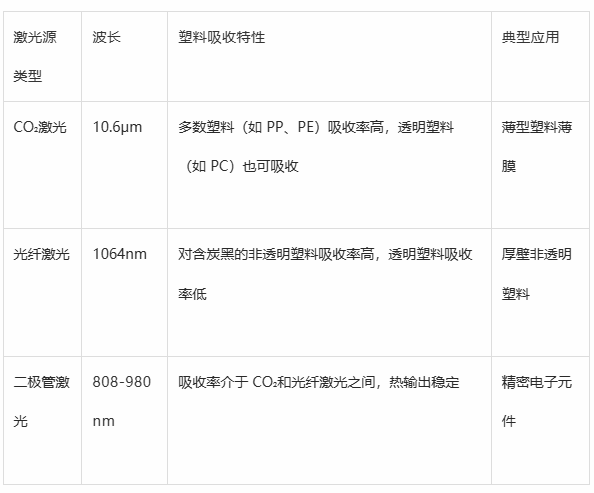
Part 02 塑料焊接的工艺类型 1、按激光能量传递方式 按激光能量作用机制分类 热传导焊接 原理:激光能量通过塑料表面吸收后,以热传导方式向内部传递,使接合面温度升至熔融点(但未达到汽化温度),熔融塑料在压力下融合,冷却后形成焊缝。 特点:热影响区较小,焊缝表面光滑,适合薄型塑料(厚度<1mm)或对表面质量要求高的场景(如医疗器械外壳)。 限制:能量传递效率低,焊接速度较慢,不适合厚壁塑料(>3mm)。 深熔焊接(熔融穿透焊接) 原理:当激光功率密度足够高(通常>10⁴ W/cm²)时,塑料表面吸收能量后快速熔融甚至局部汽化,形成 “匙孔”(类似金属深熔焊),激光能量通过匙孔向深层传递,使整个接合面(包括厚壁区域)熔融,最终形成高强度焊缝。 特点:可焊接厚壁塑料(厚度 3-10mm),焊接速度快,焊缝强度高;但热影响区略大于热传导焊接,需控制激光参数避免过度汽化。 应用:汽车发动机塑料部件、大型塑料管道连接等。 2、按材料对激光的吸收特性分类 按材料对激光的吸收特性分类 塑料本身对激光的吸收率较低(尤其是透明塑料),因此需通过 “吸收 - 透射” 组合实现焊接,按材料组合可分为: 异种吸收特性材料焊接 原理:接合面两侧塑料分别为 “吸收体” 和 “透射体”—— 一侧添加激光吸收剂(如炭黑、色母粒),可高效吸收激光能量;另一侧为透明塑料(如 PMMA、PC),允许激光穿透并到达吸收侧,最终吸收侧的热量传导至接合面,使两侧熔融。 特点:最常用的工艺类型,适合透明与非透明塑料的连接(如手机透明外壳与黑色支架)。 同种吸收特性材料焊接 原理:两侧塑料均为吸收体(如黑色 ABS),此时需控制激光仅作用于接合面(通过聚焦或掩模),避免表面过度熔融。或采用低吸收率激光(如 1064nm 光纤激光),使能量主要被内部接合面吸收。 特点:适合非透明塑料的高强度连接,需精准控制激光聚焦深度。 3、按激光源类型分类 激光源的波长直接影响塑料的吸收效率(不同塑料对特定波长的吸收率差异显著),因此激光源类型是工艺设计的核心参数:
Part 03 创新工艺变种
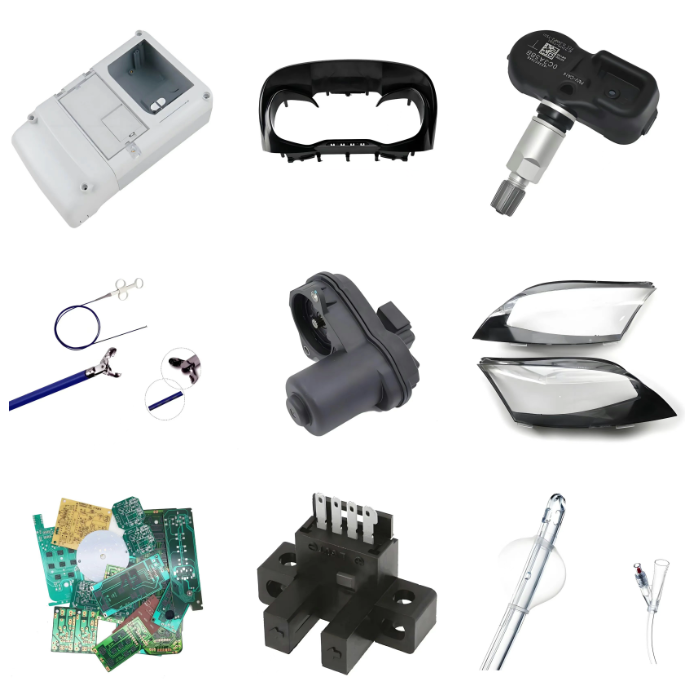
1、滚压焊接 Globo滚珠焊接:激光镜头端部气垫式玻璃球聚焦激光并夹紧塑料件,镜头滚动完成焊接。 优势:无需复杂上夹具,仅需底模支撑产品。 Roller滚筒焊接:将玻璃球改为圆柱状玻璃桶,形成较宽激光线段,适用于宽焊缝场景。 TwinWeld焊接:镜头端部加装金属压轮,压轮压住焊接线边缘进行焊接。 优势:压轮无磨损,适合规模化生产; 局限:压力易导致力矩,形成焊接缺陷,编程难度较高。 2、照射掩膜焊接扩展 基于掩膜原理,通过光学整形部件将点光斑整形成直线光斑,配合模板实现快速平面扫描。 优势:精确控制焊接位置,直线光斑提升扫描效率。 Part 04 应用行业 医疗行业 某些特殊用途的医用塑料器械产品,其形状和产品结构构成要求必须用焊接的方法。 汽车行业 如今汽车厂商大多追求更轻便的车身,因此塑料、树脂、特种玻璃、碳纤维等材料在汽车上得到了越来越广泛的应用。 电子制造 电子器件产品的封装技术对于焊接环境和工艺的要求非常严格,例如低尘埃量、低热量、无强震动,封装精度高、接缝可靠耐用、外表美观等。
转自:贝频激光 注:文章版权归原作者所有,本文内容、图片、视频来自网络,仅供交流学习之用,如涉及版权等问题,请您告知,我们将及时处理。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号