文/Yuji Imamiya,Satoru Akama,Yoshihito Fujita,Haruhiko Niitani;三菱重工
近年来,随着电子产品越来越小,包括电子部件和印刷电路板在内的这类装置中使用的各种部件,也已经小型化并且越来越复杂。因此,对包括钻孔在内的超精密加工的进一步小型化和提高质量的需求,正不断增长。作为满足这种需求的一种手段,利用短脉冲、短波长激光的加工方法已经引起关注。使用诸如皮秒脉冲激光的短脉冲激光器,能够实现没有热效应的冷烧蚀,从而获得质量优异的高精度加工。
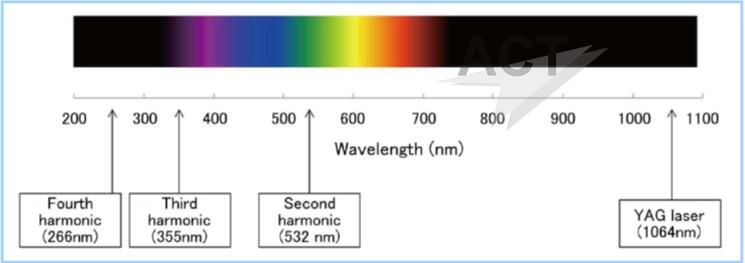
此外,使用短波长激光器可以使激光束的聚焦光斑直径更小,从而实现更精细的微加工。如图1所示,目前用于微加工的常见短脉冲激光器包括Nd:YAG激光器(波长1064nm)、通过Nd:YAG激光器的二次谐波产生的绿光激光器(波长532nm)、以及通过Nd:YAG激光器的三次谐波产生的紫外(UV)激光器(波长355nm)。另一方面,由四次谐波产生的深紫外(DUV)激光器(波长266nm),由于其处理困难而未被广泛使用,作为微加工系统几乎没有实际成就。[1]然而,短波长使得聚焦激光光斑直径在照射点更小,从而可以实现更精细的钻孔。此外,DUV激光能被各种材料高度吸收,并且具有很高的光能量,其将有望应用于加工传统方法难以加工的材料。
三菱重工机床有限公司(MAT)已经向市场推出了配有皮秒绿光激光器的“ABLASER”激光微加工系统。[2]此外,公司还开发了使用皮秒DUV激光器的光学系统和加工技术,以实现更高质量的更精细钻孔。本文将阐述皮秒DUV激光器的基本加工特性,以及利用ABLASER实现的超精密钻孔应用。
图1:不同波长的各种类型激光束。
DUV激光光学系统的结构及其加工特性
(1)DUV激光器的光学激光聚焦系统
在激光微加工中,激光束被聚焦并照射在目标工件的表面上,利用光的能量,可以去除目标工件加工所产生的碎屑。在照射时,当聚焦光斑直径较小时,需要去除碎片的区域也变小,这提高了微加工的质量。有多种手段可以实现更小的聚焦光斑直径,例如利用短波长激光器,在聚焦之前扩大光斑直径并缩短焦距。然而,当激光的波长处于紫外波段时,玻璃材料对激光的吸收增加。因此,需要减轻透镜等光学元件材料的应变。在其他方法中,会聚角较大,其可能导致孔在激光入口和出口之间尺寸的间隙,并减小焦深,从而限制钻孔加工所产生的孔的形状。
新开发的光学激光聚焦系统采用DUV激光器,提供更小直径的会聚光。因此,通过预先测试用于光学元件的玻璃对DUV激光束的耐久性,同时选择最佳玻璃材料并设定适当的激光照射强度,可以确保透镜的耐久性。此外,通过优化焦距和透镜形状,使会聚角最小化并实现长焦深,而聚焦激光光斑直径保持非常小。
(2)DUV激光聚焦光斑直径的评价
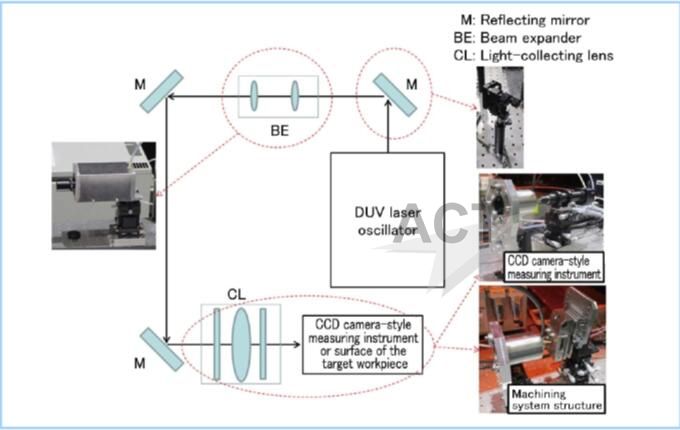
图2:DUV激光聚焦激光光斑直径测量系统的结构。
基于上述研究,三菱重工创建了用于DUV激光的原型光学激光聚焦系统,以便通过测量聚焦光斑直径和能量分布来确认预期的微加工水平。图2给出了光斑直径测量系统的结构。从DUV激光振荡器发射的光束,通过全反射镜传播,模拟要安装的激光加工装置和通过聚焦透镜会聚的光束传输路径。
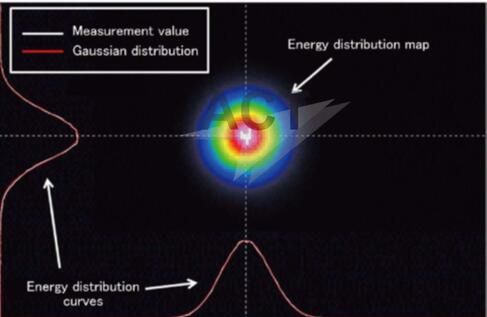
图3给出了由CCD相机测量仪器测量的焦点处的能量分布。能量分布与预期的高斯分布大致一致,这是非常理想的结果,测量的光斑直径为5.7μm。另一方面,根据理论公式计算的设计直径为5.5μm,与测量值基本一致。与利用MAT公司的传统绿光激光器的ABLASER所获得的光斑直径相比,DUV激光束的光斑直径大约是绿光激光器光斑直径的一半,从而可以预期更精细的钻孔。此外,焦点处的椭圆度为0.998,这也证实了可以期望高精度的钻孔。
图3:焦点处的能量分布。聚焦的DUV激光光斑直径为5.7μm,能量分布产生与高斯分布一致的理想曲线。
(3)DUV激光束对各种材料制造速率的检验
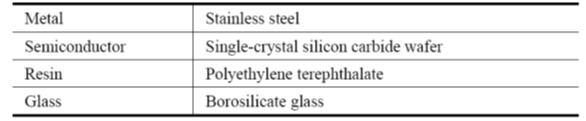
需要获得DUV激光束和绿光激光束(波长515nm)针对各种不同材料的钻孔速度,以便比较和评估它们的特性。在类似于聚焦光斑直径测量系统的一个光学系统结构中,不同的材料被放置在焦点位置(见图2)。表1中列出的材料分别用聚焦的DUV或绿光激光束,仅照射1个脉冲,以便测量钻孔形成的孔的深度,这项测量是通过基恩士公司的3D激光扫描共聚焦显微镜(VK-X150/160)实现的。由于钻孔后孔的横截面是坑状,根据孔中心的最大深度进行测量。使用不同的脉冲能量水平进行加工和测量,从而获得每种材料的钻孔速度。
表1:DUV和绿光激光束单脉冲辐照测试的材料
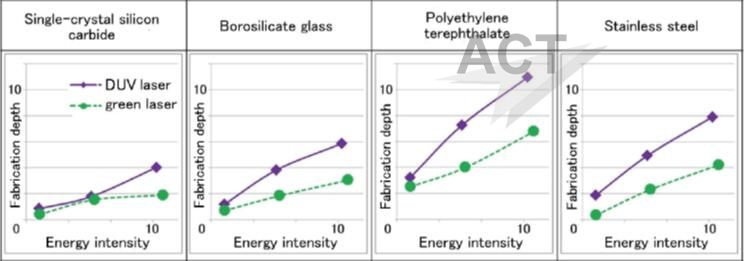
图4中显示了测量结果。图4中的纵轴表示加工深度,横轴表示照射激光束的能量强度。如图3所示,在照射范围内能量分布不均匀。因此,使用中心附近的能量值来计算强度。
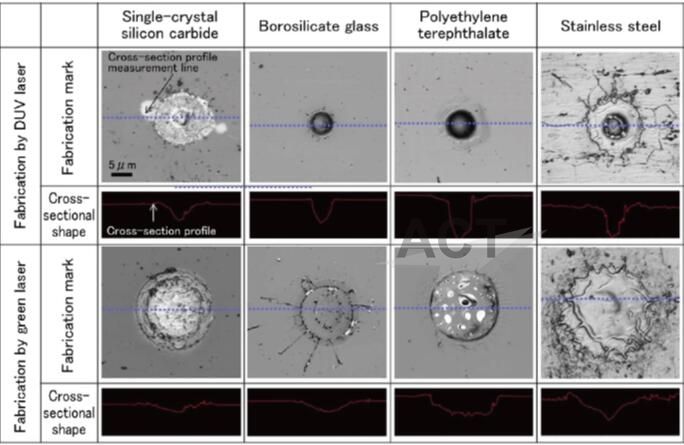
通过比较DUV激光束和绿光激光束的钻孔速度,确定了用它们加工每种材料时的显著差异。图5给出了由两种激光器钻出的孔的图像和横截面图。单晶碳化硅晶圆(SiC)是一种化合物半导体材料,具有较高的硬度和化学稳定性,基于化学作用的精密SiC加工和制造都非常困难。因此,人们迫切期望基于激光的精密加工能够处理这种材料。但由于带隙大,因此具有更高光能量的短波长激光束更适合加工这种材料。在该实验结果中,绿光激光束的钻孔速度相当低,并且材料在激光照射范围内会发生熔化。
相比之下,具有高能量的DUV激光束实现了相对较高的钻孔速度,并且钻出的孔的横截面近似于高斯分布,因此,有望在超细钻孔中实现精密加工。DUV激光束能成功地在硼硅酸盐玻璃上钻出清晰的孔。绿光激光束大部分穿透材料,导致加工非常困难,加工速度非常慢。
使用DUV激光,确认钻出的孔在工件表面上具有非常少的熔化,其中几乎观察不到被移除碎屑的再次附着。因此,可以假定产生了理想的烧蚀现象,进而可以实现高质量的超细钻孔。
当加工不锈钢材料时,DUV激光束能比绿光激光束获得更高的加工速度。此外,在用绿光激光束加工聚苯二甲酸乙二醇酯材料(一种高分子材料)时,会产生气泡,这表明材料发生了熔化。相反,使用DUV激光束加工这种高分子材料,只产生较少热效应,并且加工速度足够快。
因此,经过对多种材料的加工对比,证实了DUV激光相比于绿光激光束的优越性,并且还可以估计最佳脉冲输出,获得针对每种材料所需的加工深度。因此,DUV激光束将有望改进很多材料的加工质量和,优化产品性能。
图4:每种材料的加工深度与DUV和绿光激光能量强度的关系。纵轴和横轴采用归一化值。所有图表使用统一的比例。
图5:利用单脉冲对每种材料钻孔的图像及其横截面视图。所有图像和横截面使用统一的比例。
ABLASER利用DUV激光进行实际加工
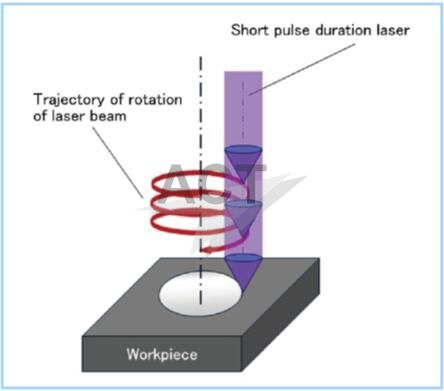
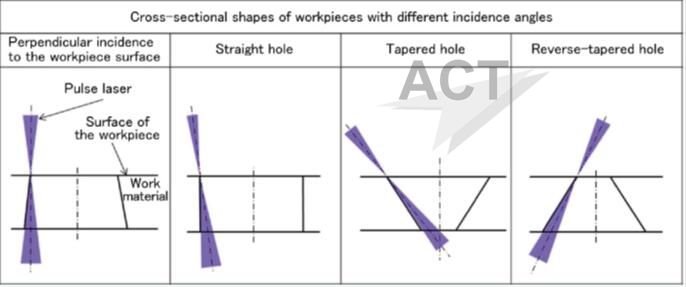
使用配备有DUV激光光学系统的“ABLASER”激光微加工系统进行钻孔测试。 MAT已经向市场提供ABLASER系统。为了实现高质量的钻孔,ABLASER采用螺旋钻孔方法,激光束的路径可以高精度旋转和调整,如图6所示。此外,一款独特的光学头允许控制激光束的入射角和旋转直径,如图7所示,从而能够实现任何孔径和横截面形状。
图6:螺旋钻孔方法。以任意调节的旋转直径高速旋转激光束进行钻孔,光束为短脉冲激光。
图7:由ABLASER控制激光入射角。通过控制激光束的入射角,钻孔加工可以实现诸如直孔、锥形孔和倒锥形孔的任意截面。
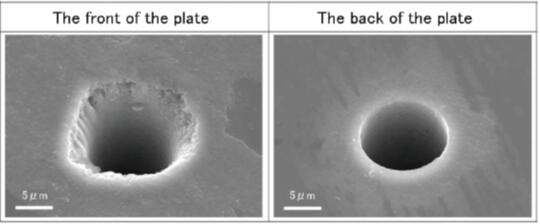
根据上述单脉冲照射试验获得的加工特性,可以根据对不锈钢和单晶SiC晶圆的钻孔要求,确定激光照射条件。在不锈钢板(厚度0.2mm)上钻出直径20μm的孔,在板的正面和背面,孔的圆度都非常好,孔的边缘光滑,没有碎屑。在SiC晶圆(厚度0.1mm)上钻出直径10μm的孔,从图8中给出的钻孔结果显示,在SiC上钻出的孔达到了预期,因为SiC晶圆非常难加工。从图中看到,钻孔后边缘部分的质量非常高,这表明钻孔过程中产生的热效应非常小。
如上所述,由于利用DUV激光束、集聚光系统的优化和光束轨迹的精确控制,成功实现了直径为20μm或10μm、高宽比为10的高质量钻孔,而这样的孔用传统方法是很难实现的。未来,还将通过优化加工条件使用DUV激光对其他介电材料、半导体和金属材料实施钻孔、切割和狭缝弯曲等加工,进一步展示DUV激光在微加工领域的超级适用性。
图8:利用DUV激光器在单晶SiC晶圆上钻孔的SEM图像。晶圆厚度为0.1mm,钻孔直径为10μm。
结论
为了满足更加精密的激光微加工需求,MAT公司已经开发了利用短脉冲DUV激光的光学系统,其中MAT公司证实可以实现微聚焦激光光斑直径,同时保持所需的焦深。此外,利用这种新的光学系统,还能确定各种不同材料的加工特性。
另外,MAT公司将该光学系统安装在由其制造并销售的“ABLASER”激光微加工系统中,实现了直径最小为10μm、纵横比最大为10的超细钻孔。
参考文献
1. Ikeda, N. et al., Diode-Pumped Solid-State Ultraviolet Laser Micro Processing System, Mitsubishi Heavy
Industries, Ltd. Technical Review Vol. 40 Extra No. 2 (2003)
2. Nakagawa, K. et al., Microdrilling Technology using Short Pulsed-laser, Mitsubishi Heavy Industries
Technical Review Vol. 52 No. 3 (2015)
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号