激光焊接作为动力电池生产过程中重要的工艺环节之一,焊接方法和工艺的合理选用将直接影响电池的成本、质量、安全以及电池的一致性。如激光设备的光束质量和功率稳定性将直接影响加工表现,进而影响电池产品性能。 从技术发展趋势来看,光纤激光器正越来越多地被应用于电池焊接领域。主要因为,光纤激光器在提高效率、节省能耗、使用寿命、保障精度和制造工艺等各方面都有明显优势。目前已广泛应用于极耳、电芯壳体、连接片、防爆阀、电池模组等工艺环节。
虽然激光焊接已规模应用于动力电池多个工艺环节,但随着动力电池能量密度的提升、降本增效等需求的拉动下,生产商对安全、质量、一致性等有了更高的要求,同时对激光设备的需求也越来越高端化,普通光纤激光器已无法完全满足应用需求。 如有着电芯电气连接“桥梁”之称的Busbar汇流排焊接仍存在飞溅难题待解,焊接过程中的飞溅会降低焊缝的机械强度及焊接质量和焊缝的一致性。 Busbar是实现电芯与电芯之间的电气连接,实现电芯的串、并联结构,并同时承担了电压和温度的采样工作,在动力电池安全中的地位十分重要。
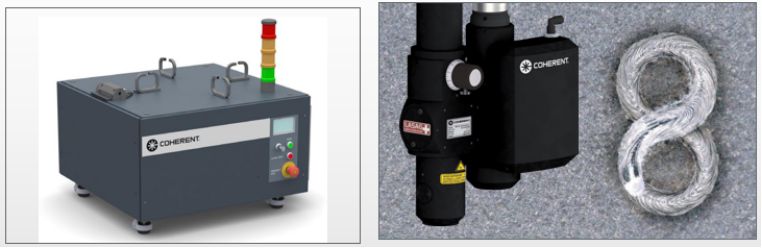
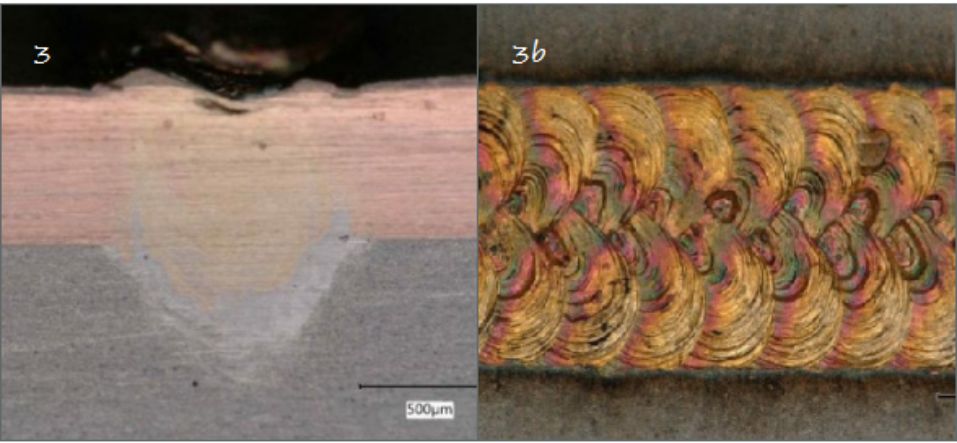
左图:HighLight FL光纤激光器;右图:SmartWeld+ 高精度激光加工头,适用于微型焊接。 基于此,Coherent 相干公司特有的HighLight FL光纤激光器和 SmartWeld+ 加工头,可实现 Busbar汇流排的高质量、高效率焊接,完成无裂纹焊接,且孔隙极少。 当前 Busbar 汇流排焊接的要求是保障超高的机械强度和优异的导电性能。焊接工艺主要实现异种金属的焊接,如镀镍铜电池片和1XXX系铝制 Busbar 连接叠焊, 或铝和不锈钢的焊接。 而相干公司的解决方案依靠HighLight FL光纤激光器和 SmartWeld+ 加工头的配置,有效解决了传统激光焊接存在的焊接气孔、飞溅、焊缝等难题,并大大提高焊接工艺质量和效率。 一、量身定制光束摆动,产生所需的焊接面积,确保电池的大电流运行性能 SmartWeld+ 加工头通过振镜提供一系列标准光束摆动模式,实现加工所需的焊缝横截面,保障电池具有优异的导电性能。用户亦可根据应用需求自行配置摆动模式 。 SmartWeld+ 可提供多种摆动模式,以及用户自定义的模式,这里使用标准“数字 8”模式,摆动模式能够以0.5 mm的幅度,生成大于1.0 mm宽度的焊缝横截面,实现极佳的加工效果。 此外,HighLight FL光纤激光器具备1-100%高精度可调的特性,超高的光束质量以及光斑的均匀性,可做到几乎无焊接气孔、飞溅等情况,实现高效高质量生产。 1000 系列铝Busbar和镀镍铜电池片的焊缝
横截面(左),俯视图(右) 二、控制金属间化合物,实现高抗拉强度焊缝的优质焊接 在Busbar汇流排焊接中,控制铝基材料的焊接熔深同样重要,适当深度的焊缝能够确保优异的机械强度和导电性,但焊缝过深则会产生过多脆性金属间化合物。 光纤激光器配合SmartWeld+可实现高速焊接。而抗拉力强度测试表明,其熔深和金属间相的控制也能够充分实现规定的强度,如20 mm长度焊缝的拉力强度大于1750N。 需要指出的是,相干公司的解决方案除解决 Busbar 汇流排焊接难题外,还能为不同厚度多层数的铜箔铝箔进行高速焊接,可应用于软包电池和方形电池的焊接。 作为全球领先的激光公司之一,Coherent相干公司已为商用、工业、科学应用等诸多领域提供了激光器、激光子系统和成套激光系统等完整产品组合。凭借在激光领域的深厚技术沉淀,帮助用户实现各种高难度、高质量的激光应用。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号