材料特性:
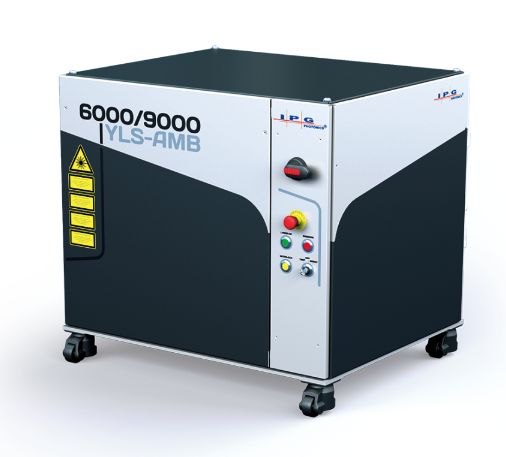
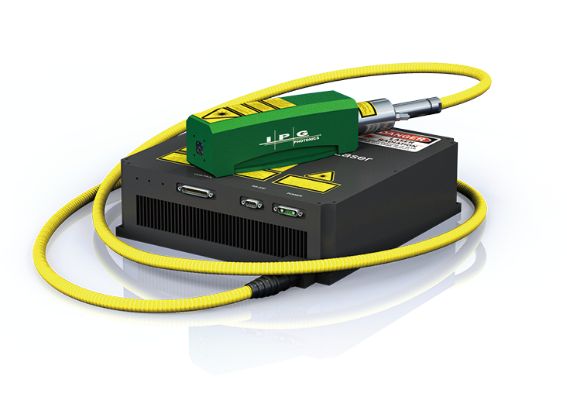
铜作为一种常见导体,具有高热传导率、高反射率等特点,从而导致焊接时难熔合、易变形、小孔不稳定。这些特性使铜成为焊接中的难题。 IPG可提供多种用于铜焊接的激光方案! 方案一 解决方案: YLS-AMB光纤激光器
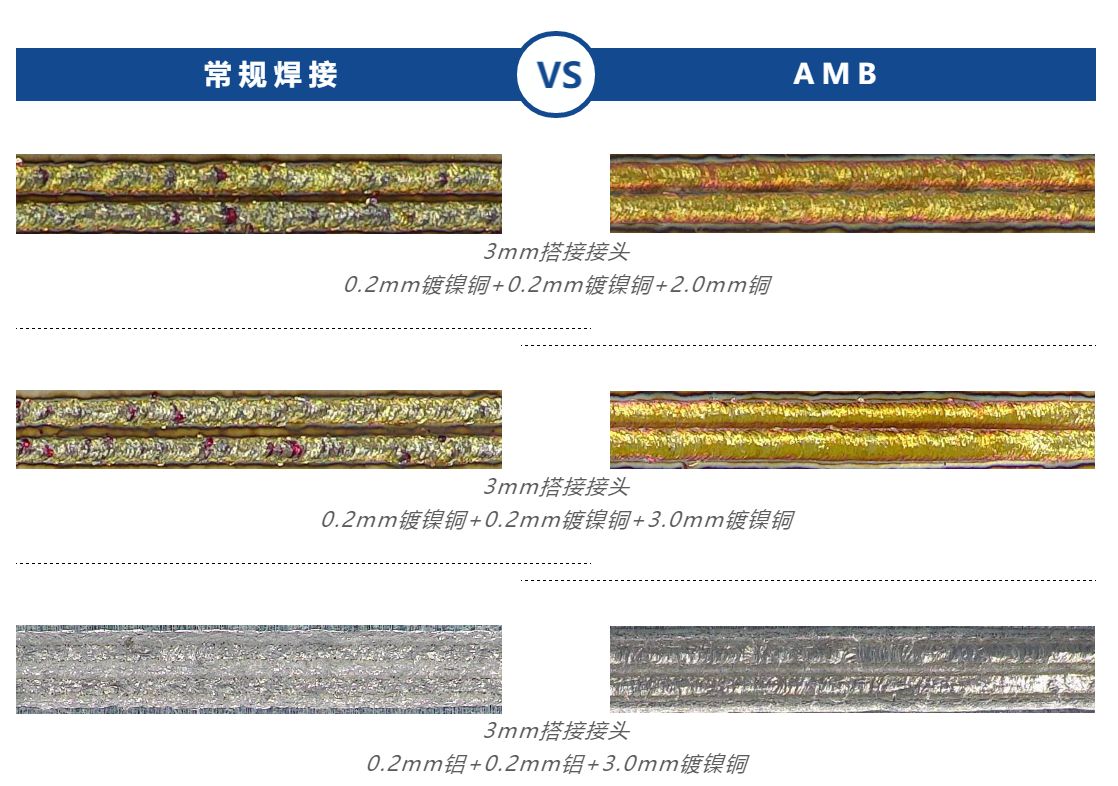
优势: AMB稳定小孔,可以得到更高的焊接速度,更均匀,更高质量的焊缝。
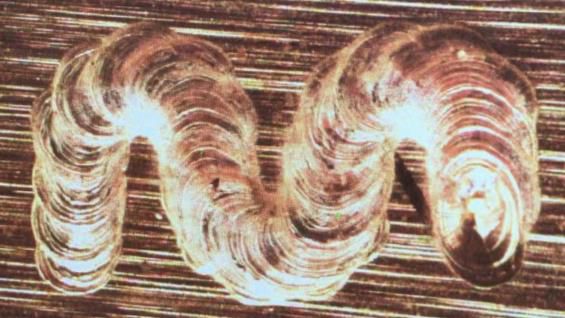
与常规焊接的对比,低飞溅焊缝成形美观,焊后熔深更均匀,最大程度保证了电池的安全性能。适用于要求高速及低飞溅应用场景。 方案二 解决方案: YLS-6000(直径50μm光纤)+摆动焊接头/高功率振镜
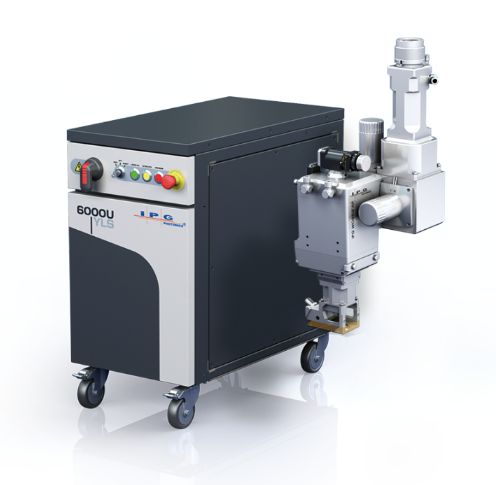
优势: 高功率激光器配合50μm光纤芯径可以获得更高功率密度,搭配摆动焊接工艺可以获得更优外观,更稳定焊接熔深 ,同时避免铜焊接过程中的高反。 微波发生器
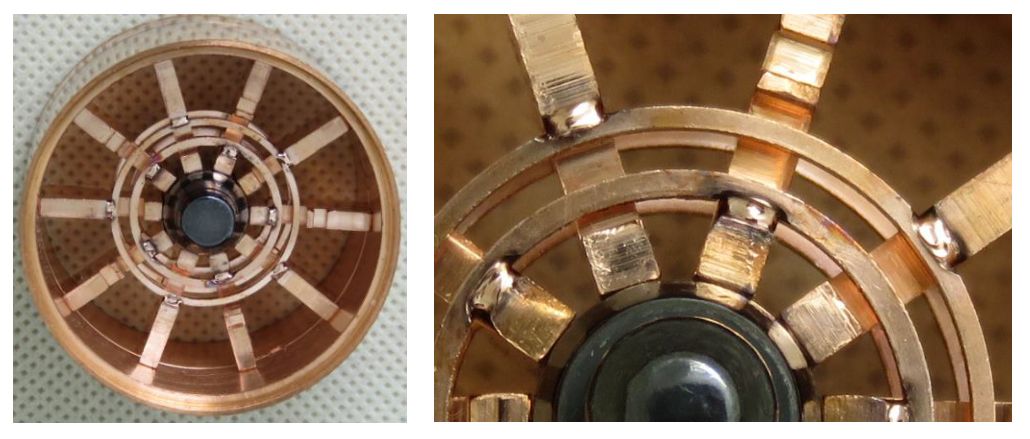
YLS-6000(150um)+摆动头;>1.3mm熔深 电机马达转子抽头
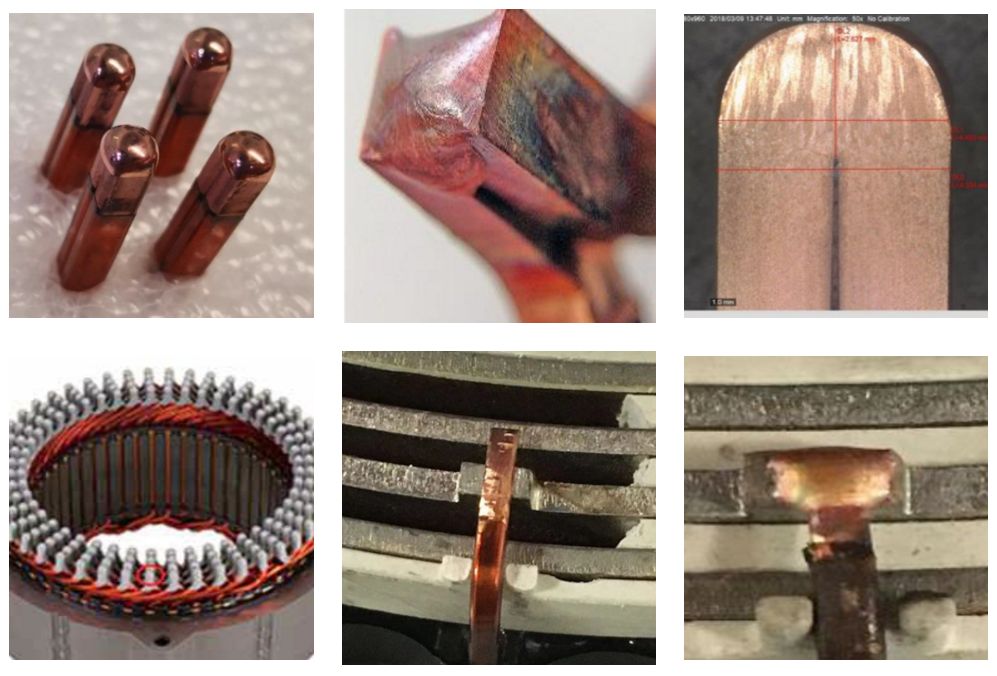
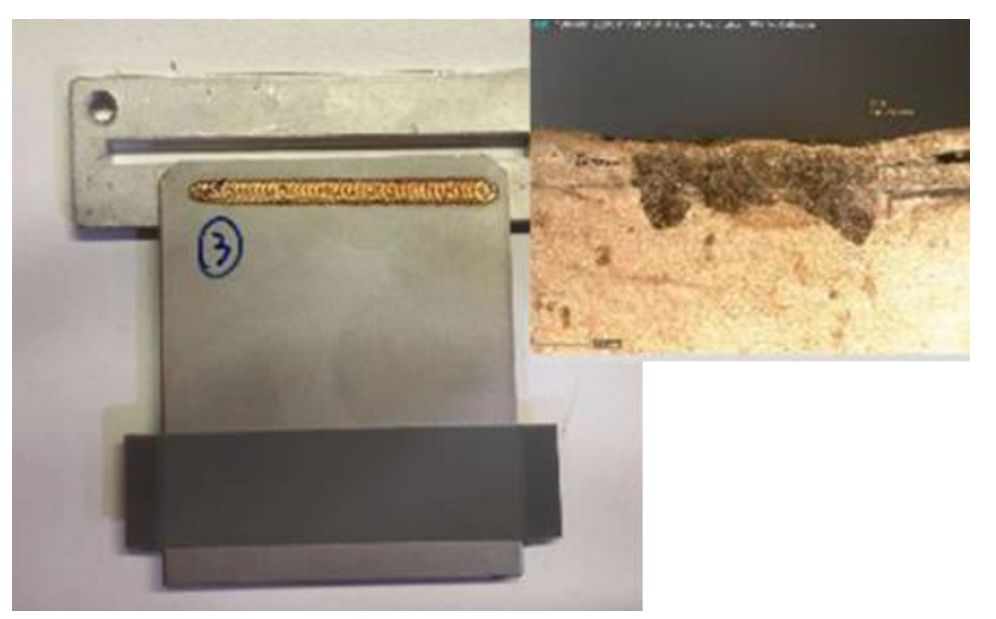
YLS-6000(50μm)+摆动头或振镜;2mm x 1.2mm 大熔深、高焊速意味着更强的加工能力,适用于厚的板材加工。 方案三 解决方案: 更小芯径(14μm)单模激光器
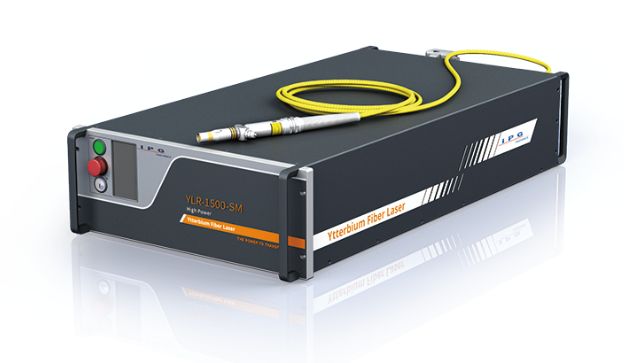
优势: 克服铜的激光吸收率问题,相较于同行业其他单模产品,14μm最小光纤芯径可以获得更高功率密度,提升焊接效率,降低热输入和材料焊接后热变形。 手机电池汇流排
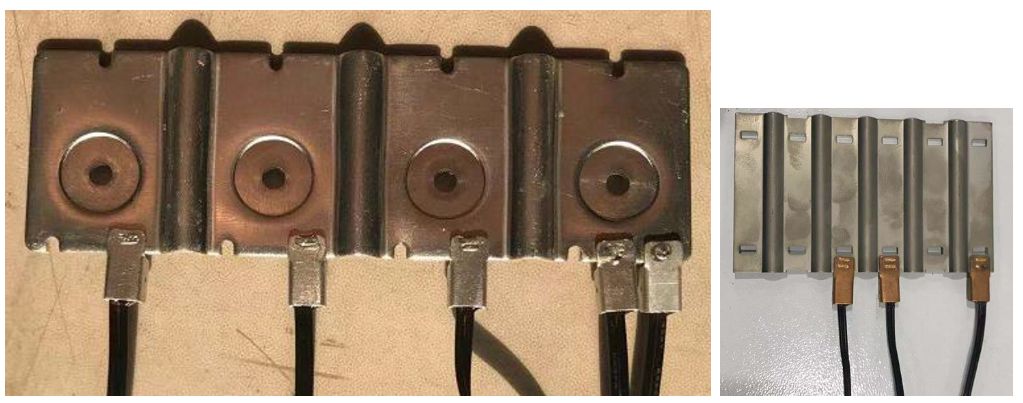
0.2mm铜 / 0.1mm 铝 电池集线端子
0.7mm铜 /1mm 铝
软包电池铜汇流排
0.2mm铜 + 0.2mm铜 + 2.0mm铜 (铜镀镍) 小熔深、中等焊速,适用于薄金属层焊接以减少热输入及焊接变形;适用于异种材料焊接以抑制金属间化合物形成。 方案四 解决方案: GLPN-500-1-50-M脉冲光纤激光器
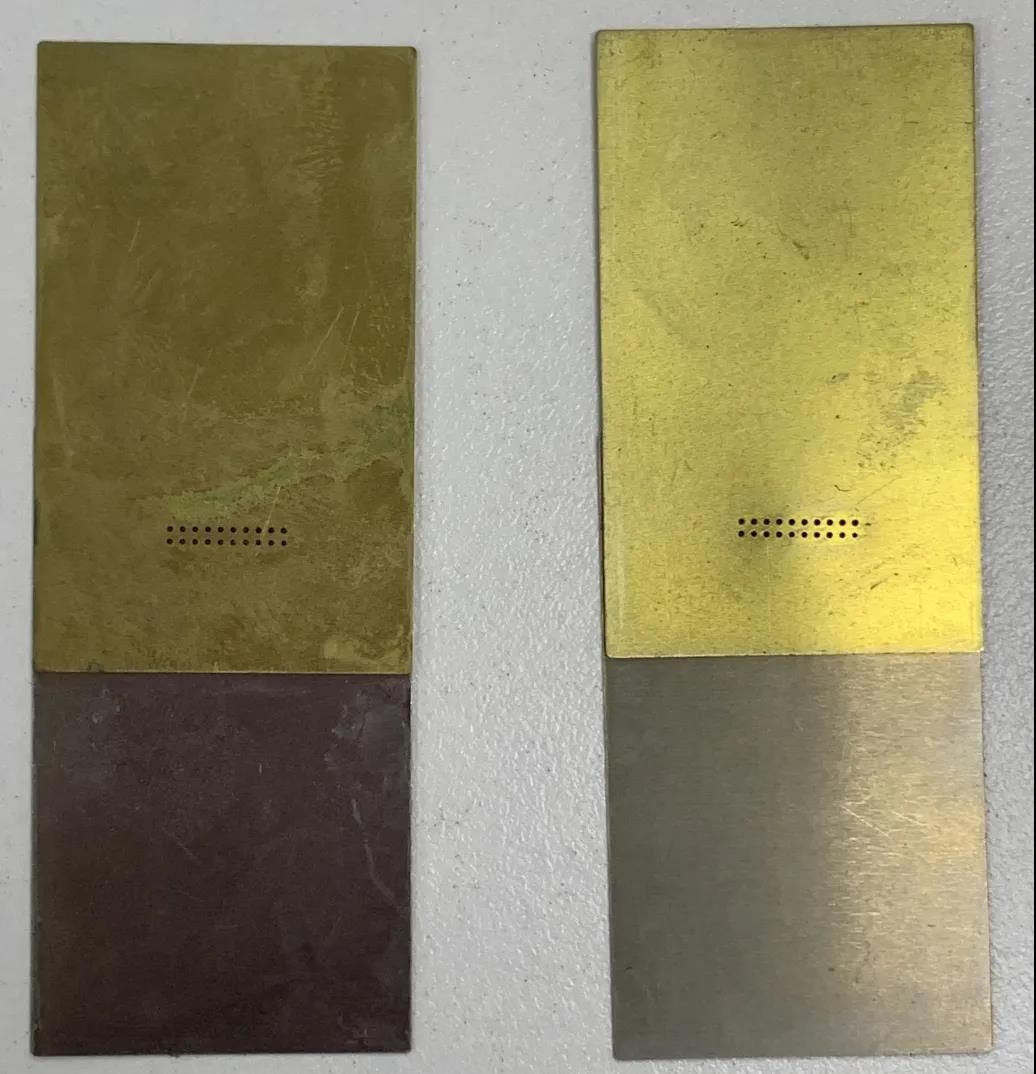
优势: 绿光脉冲吸收率高、得到更高的焊接强度。熔深更稳定,热变形小。 3C铜弹片
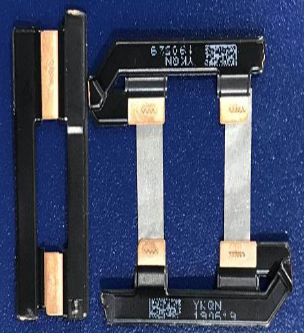
厚度<0.3mm 更小的热输入量(变形小)、更小的飞溅、更小的焊点,适用于对精密度和电子集成度有较高要求的3C类产品。 多种用于铜焊接的激光解决方案,Pick一款适合你的吧!
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号