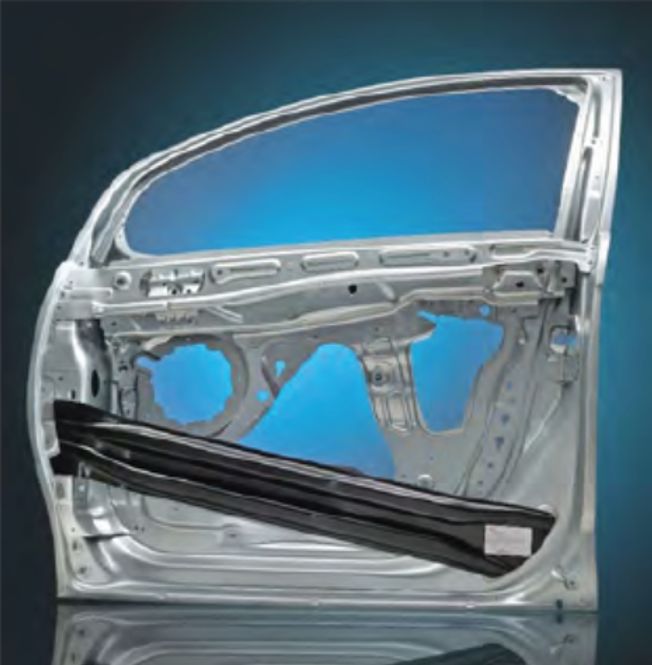
文/Andreas Thoss,THOSS Media首席执行官 金属和聚合物连接是理想的汽车轻量化结构。随着汽车轻量化结构的出现,碳纤维或玻璃纤维增强聚合物(CFRP或GFRP)等复合材料与金属部件的有效连接工艺问题,备受关注(见图1)。这种不同材料之间的连接,对汽车工业中的安全性和功能部件至关重要。
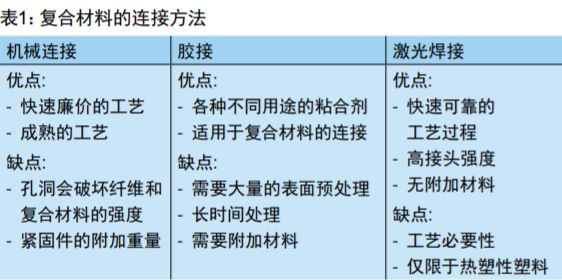
图1:带有玻璃钢加固支撑的车门。(图片来源:Fraunhofer ILT) 汽车工业的要求很明确:连接过程必须快速、可靠和自动化。表1中列出了工业过程中连接复合材料和金属部件的三种最常见方法,其中激光焊接可能是最新的一种方法,当然它还有很多问题有待解决。这些问题不仅涉及效率,还涉及连接部分的强度和老化。本文将对这些问题进行详细探讨。
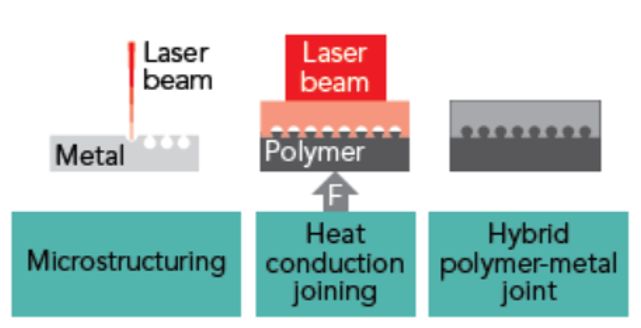
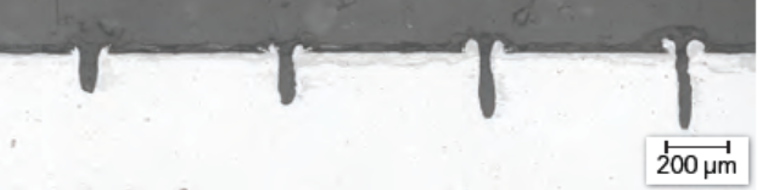
激光焊接技术基础 复合材料与金属零件的激光焊接过程主要分两步。第一步,用激光对金属零件进行处理,在其表面形成微结构。这个过程可以使用标称功率约1kW的连续波单模光纤激光器实现。激光扫描金属零件表面,以形成具有咬边几何形状的规则凹槽(见图2)。 由于激光束的高强度,金属在烧蚀过程中部分熔化和汽化。蒸发压力喷射出材料,部分溅射的材料凝固在槽的边缘,从而在槽上形成一定程度的咬边结构。为了使聚合物更多地结合在金属表面上,可以增加表面微结构的密度,例如,用激光束以90°角交叉扫描凹槽(见图3)。
图2:金属和聚合物零件的激光连接工艺。
图3:整个过程需要几次扫描,直到槽具有合适的纵横比,以获得良好的抓合力。(图片来源:Fraunhofer ILT) 还有一种可以实现这种表面结构化的过程。这个过程可以使用超短脉冲(USP)激光来完成,以便形成带有锥形突起的海绵状表面结构。可以在钢、铝、硅和钛等多种材料上实现这种表面结构。聚合物在这种表面上的结合力,甚至比在光纤激光加工的微结构上要好。唯一的问题是USP激光器的加工速度较慢。一旦USP激光器达到千瓦级的平均功率(如另一个弗劳恩霍夫项目所预期的那样[1]),那么它们可能是用于复合材料连接的金属表面微结构化的更好选择。 在将复合材料与金属零件连接的第二步中,聚合物被加热直到熔化。然后,将聚合物压入金属零件表面的微观结构中,待冷却后,便实现了聚合物与金属零件之间的良好连接。加热聚合物也有不同的方法:一种方法是加热聚合物(就像在传统的注塑成型中那样),然后将其压入凹槽;而另一种方法是加热金属部件,并将其压在冷聚合物上。热传导使聚合物熔融,然后流入金属零件表面的微观结构中。这两种方法都能形成一种聚合物金属复合连接。 第一步的激光微结构化是一个快速和无接触的过程。实际的连接过程可以很好地融入现有的生产过程中,如注塑或冲压。因此,激光焊接方法总体来说是一个快速且经济的过程,非常适合大规模生产。 机械应力测试 在实际应用中,由金属和聚合物连接而成的复合零件,可能会受到多轴、同相或相移负载的影响。对于所有的应用,都会出现几个问题:这样的接头能承受多大的压力?它会在哪里破裂?这对连接过程意味着什么? 德国弗劳恩霍夫激光技术研究所(Fraunhofer ILT)的专家们进行了一系列的压力测试,目的是能用不同的材料来回答这个问题(见图4)。在一个案例中,[2]他们制作了一个测试样件,由1.5mm厚的不锈钢板和3mm厚的玻璃纤维增强聚丙烯(PP)条带组成,用于拉伸剪切测试,同时用非增强的PP进行拉伸测试。 用聚焦直径约为40μm的1kW单模光纤激光器对金属表面进行了处理,在金属表面形成了可重复的咬边槽结构。用3kW半导体激光器(功率约为300~700W)加热聚合物零件,光斑尺寸为7.5×25mm2。施加3bar的夹紧压力使两个零件连接在一起。拉伸剪切测试样件(钢+GFRP)的连接面积为150mm2,拉伸测试样件(钢+PP)的连接面积为100mm2。 对每种类型的五个样件进行了破坏性测试。在拉伸剪切载荷为13.1MPa的情况下,对400μm槽距的微结构连接强度进行测试;在拉伸剪切载荷为15.5MPa下对300μm槽距的连接强度进行测量。在拉伸载荷测试中,样件分别承受5.1MPa(400μm槽距)和9.1MPa(300μm槽距)的载荷。 显然,密集的微观结构具有更好的结合力,但应该注意的是,密集的微观结构会增加处理时间。研究人员对镁合金板进行了类似测试。[3]所有测试结果表明,激光焊接技术能够在金属和聚合物零件之间建立牢固可靠的连接。 老化测试 汽车生产中的另一个问题是:这种连接是否能满足气候变化和腐蚀的要求?为了回答这个问题,研究人员进行了几项测试。他们对复合连接样件实施了标准气候变化循环和腐蚀测试程序。 在测试中,对由不同金属(钢和铝)和不同聚合物(PP/GF30和PP/T40)形成的样件进行了搭接剪切力测试。金属和聚合物之间的连接是利用激光技术实现的。气候变化测试根据VW PV 1200进行,温度在80~-40°C之间变化。 一个测试周期为12小时,重复2次、10次和30次测试周期。在气候变化测试前后,对样件进行破坏性拉伸剪切强度测试。所有测试结果显示,样件能承受的压力值在8~15MPa之间。测试中,还在连接区域之外发生了有趣的现象:在重复30次测试周期后,样件的连接区域之外的部分没能承受住强度测试。换言之,连接区域甚至比原来的聚丙烯材料更坚固。 在腐蚀性测试中这种现象更加明显。腐蚀性测试根据VDA 621-415进行7天的测试。该测试包括盐雾和高湿度条件。在测试之前,所有的样件都能承受大约8MPa和15MPa的力。腐蚀后对样件进行测试,所有PP/T40材料都在连接区域外断裂;GFRP材料在连接区域内断裂,但强度高于腐蚀前。 钢样件显示出锈蚀,尤其是在微观结构区域。连接区域有明显的腐蚀渗透,但这对连接强度没有明显的影响。铝板在连接区域外的微结构区域也显示出腐蚀迹象,但在连接区域内没有。一个直接的结论是:应该避免任何开放的微结构区域。 测试表明,激光连接工艺可以在金属板和塑料之间建立高度可靠的连接。标准气候和腐蚀测试未显示对连接强度有影响。经过一段时间的老化,塑料本身而不是连接区域处断裂。应该避免金属上的开放微结构区域。 参考文献 1. D. Hoffman, J. Limpert, and A. Thoss, “Ultrashort-pulsed laser sources with kilowatt power forindustrial applications,” Laser Focus World, 56, 1, 65–68 (Jan. 2020); https://bit.ly/ThoRef1. 2. K. van der Straeten, C. Engelmann, A. Olowinsky, and A. Dillner, “Comparison of laser-basedjoining approaches for plastic-metal-hybrids–strength vs. process speed,” Proc. Hybrid Mater.Struct., 203 (2018); https://bit.ly/ThoRef2. 3. C. Engelmann, C. Hopmann, and S. Wurzbacher, “Laser beam microstructuring of magnesiumsheets made of ME20 – Potentials for the in-mould assembly of plastic/magnsesiumhybridejoints,” joining Plastics, 13, 3–4, 182–189 (20
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号