铝合金门窗因具有环保节能、系统构成、智能化等优势受到众多消费者青睐,在建筑门窗市场的占有率保持在55%以上,每年国内铝合金门窗定制需求市场达600亿以上。未来,受国家建筑节能政策和能源危机的影响,节能环保型铝合金门窗的使用比重将逐步提高,市场份额还将增大。
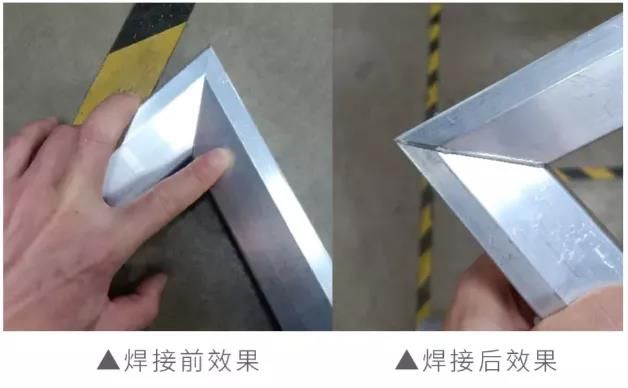
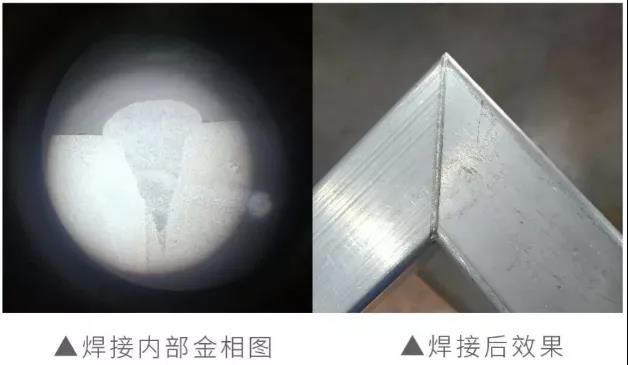
传统的焊接方式容易出现气孔或者是产生热裂纹现象,很难保障铝合金材质的焊接品质,尤其对于铝合金门窗而言,对焊接的要求是非常高。 在中厚铝合金门框与灯框(材料:为五系-六系铝,材料厚度:0.5-3mm)焊接中,激光加工有着明显的优势,加工速度快,变形量小,表面光滑平整,强度大,易于自动化集成。 从焊接要求来看,焊接表面要求凸起,不能出现有凹陷现象,焊接表面不能有裂纹,气孔等焊接缺陷问题。此外,焊接过程中需要注意首尾点的处理,在门框的焊接中一定不能出现有重点的现象,否则门框在打磨后会出现缺陷,而采用激光填丝焊可减少焊接缺陷的产生。
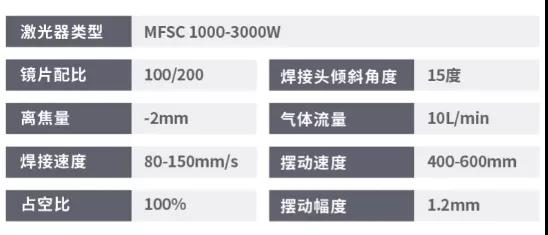
传统激光焊接工艺 摆动激光焊接--不加辅助材料 1.优势:焊接设备简单,无需耗材。 2.劣势:焊接起始收尾点易产生重点现象;对于焊接拼接间隙要求大,不然易产生塌陷现象;焊接过程相比填丝焊没有那么稳定,易产生焊接缺陷。 3.焊接技巧:采用高速焊接(60-150mm)减轻首尾重点现象,添加摆动焊接降低表面的凹陷量。采用单模激光器让铝材更好的达到吸收率,防止铝材高反对激光器造成损伤。
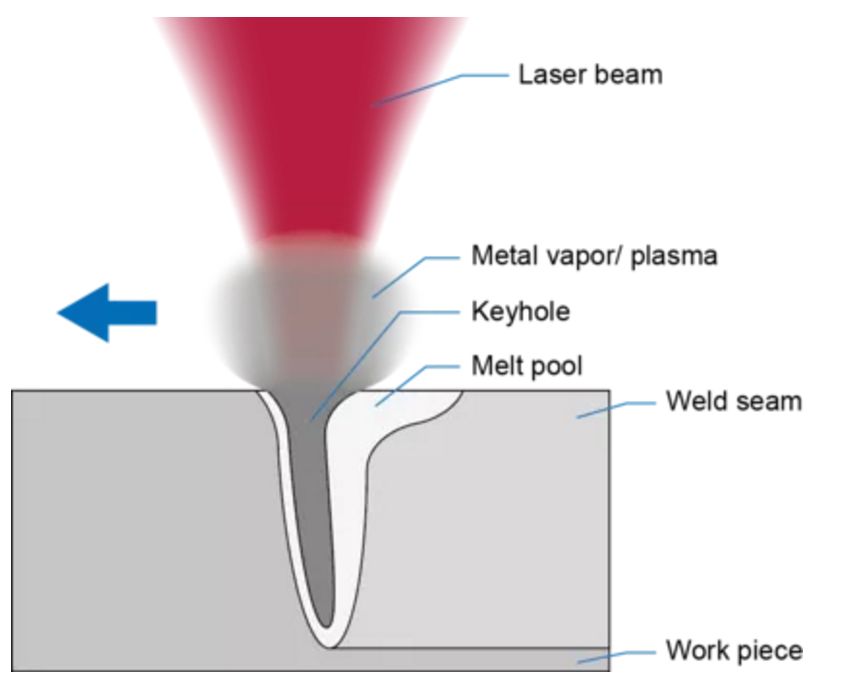
▲焊接原理图 4.工艺参数
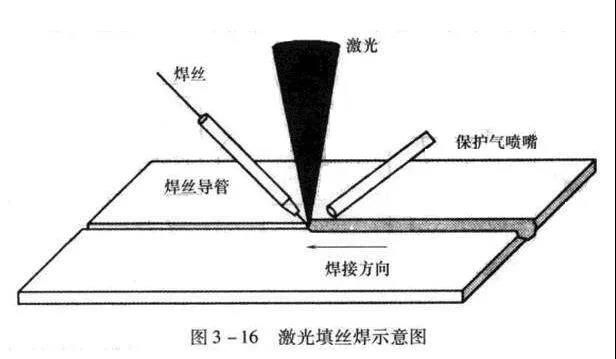
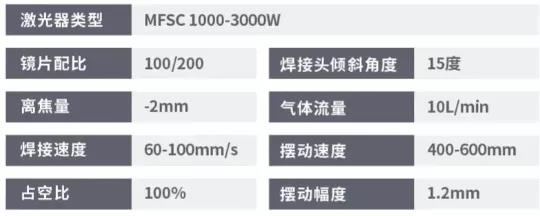
激光填丝焊接工艺 摆动激光焊接--加辅助材料 1.优势:焊接起始收尾点易调节;对于焊接拼接间隙容差性大,不易产生塌陷现象;焊接过程稳定,焊接缺陷较少。 2.劣势:机器结构较为复杂。 3.焊接技巧:采用填丝焊接,增加表面凸起量,降低内部焊接缺陷(气孔,裂纹等)摆动焊接可以增强送丝的容错性。单模激光器让铝材更好的达到吸收率,防止铝材高反对激光器造成损伤。
▲焊接原理图 4.工艺参数
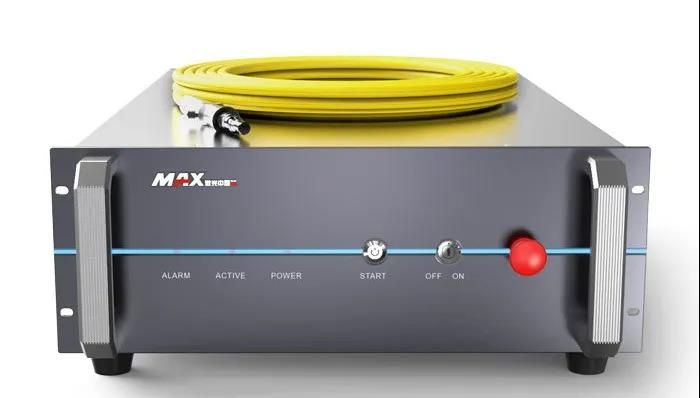
推荐激光器 1500-3000W 单模块连续光纤激光器
1.模块化设计,性能稳定 内部结构采用光电模块分离设计,运行性能更稳定。 2.维护便利,减少停机 光模块、电模块、控制单元、驱动单元可在客户端直接更换、升级、维护。 3.可定制化,满足多种需求 用户可根据不同加工需求,选择不同芯径的光纤,满足差异化加工需求。 4.光斑能量分布均匀,稳定加工 减少焊接飞溅,厚板切割能力更稳定。 5.多场景,应用广泛 可配合激光加工头、振镜等与机器人、机床等进行系统集成,做激光精细切割、精密焊接加工,应用于3C、五金、医疗、汽车、航空等领域。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号