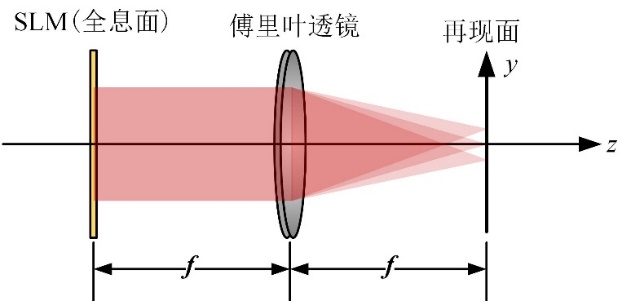
文/张少波,武耀霞,高宇;西安中科微星光电科技有限公司 激光加工技术已经渗透到科学研究和工业生产的各个领域中,特别是超快激光加工由于其超短脉冲、极高的峰值功率和冷加工等特性,已经大幅提升了加工质量并拓宽了加工领域。当前超快激光加工已成为精密加工中最为重要的部分,被广泛应用到微孔加工、隐形切割、超表面结构制造及电子制造等领域。 尽管拥有这些优势,但是单焦点的超快激光加工技术存在着加工区域小、效率低的问题,也无法适用于材料的大面积加工、体加工、结构一次成型加工、矢量光加工等应用场景。为了提高超快激光微加工过程中的加工效率,采用多光束多焦点并行加工的方法来提高超快激光微加工的效率,已经成为一个重要的研究方向。 目前,市场上存在的多光束产生方法有:多激光器法、分束镜法、衍射光学元件法等,并且得到了一定的应用。但这些技术多为静态分束,存在分束的数量有限、无法对单一光束进行独立控制、缺乏控制灵活性、结构复杂、加工成本高等不足,因此难以实现灵活可控的高效、高精度多光束并行加工。 空间光调制器(SLM)的出现,使得上述问题在很大程度上得以解决。SLM可以对激光光束的振幅、相位或偏振等光学参数进行调控,配合一定光路设计,即可在材料加工区域得到任意的光场强度分布。近年来,随着高损伤阈值SLM的出现及超快激光器的发展,将SLM与超快激光结合来实现高效、高精度且灵活可控的并行加工技术,已逐步成熟。 基于SLM的并行加工原理 基于SLM的并行加工原理如图1所示:激光束入射到SLM的光学表面后,光束各处的相位因SLM上加载不同灰度而发生改变,随后在自由空间发生衍射,再经过其后的傅里叶透镜,在透镜的焦平面处便可实现期望的光学要求。
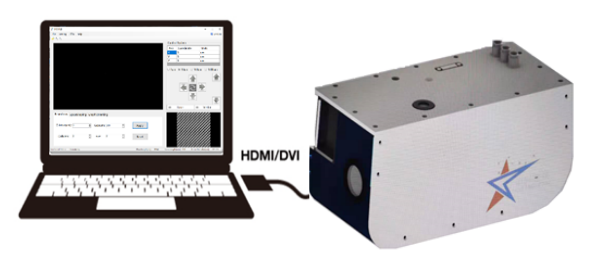
图1:基于SLM的并行加工原理图。 即:超快激光加工应用=空间光调制器+光场调控。SLM还能对分束后多光束焦点的间距、分布、数量和能量进行调控,从而实现微纳结构的可控、高效、高精度加工。 中科微星的并行加工系统 针对当前超快激光微加工效率低、精度低及并行加工存在灵活性差、结构复杂等不足,西安中科微星光电科技有限公司基于空间光调制器(SLM)开发的超快激光并行加工系统,能以快速、高精度、灵活可控的方式,实现多焦点阵列的并行加工、光束整形等多种激光精微加工应用,有望促进超快激光应用领域的高效、高品质加工应用的出现。 中科微星的并行加工系统如图2所示,该系统包括:控制软件与加工头模块两部分。
图2:激光并行加工系统。 (1)加工头功能 该并行加工系统的加工头提供如下功能:
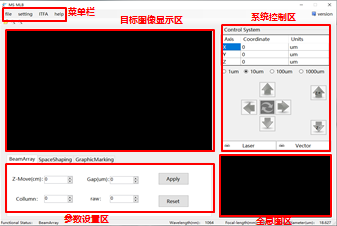
(2)控制软件及特点 该并行加工系统的控制软件具有如下特点:
图3:软件操作界面。 (3)并行加工系统性能指标 该并行加工系统的主要性能指标如表1所示。
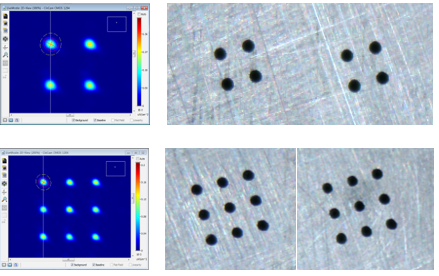
表1:并行加工系统的主要性能指标 此外,还可通过给系统加载不同的全息图算法,得到不同的二维、三维目标光场,如光束整形、结构光场、脉冲时空整形等,从而实现多种特殊应用场景下的超快激光加工。 应用案例 (1)平面并行打孔(微孔阵列的并行加工) 平面并行打孔,也即微孔阵列的并行加工。超快激光具有超快、超强、冷加工等特性,在微孔加工中具有独特优势,尤其在高品质、大深径比、高一致性微孔加工中具有不可替代性。目前超快激光微孔加工主要是采用单焦点的加工方式,加工用时与结构尺寸的三次方成正比,效率极低。 基于SLM的超快激光并行打孔技术,通过设计焦点之间的间距和分布,预先制作计算全息图,并将计算全息图载入SLM中,即可实现任意排布的周期结构制备。该加工方法不仅提高了超快激光打孔的加工效率,还提高了对孔间距和排布进行调控的灵活性。 并行加工微孔作为一项新兴的超快激光应用工艺,在激光微孔加工领域存在巨大的发展前景。图4是使用中科微星并行加工头进行超快激光并行微孔加工实现的2×2、3×3的微孔阵列,孔径为100μm。
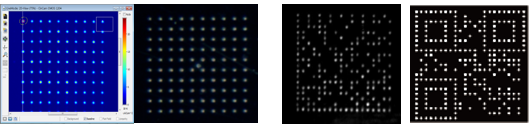
图4:分束光场及打孔图。 测试结果表明,基于SLM的激光加工头实现了2×2、3×3阵列的激光分束,并完成孔径为100μm的并行分束微孔加工。微孔阵列一次加工成型、效率高,且孔的数量、排布、间距灵活可控。 (2)平面并行打点阵/微二维码 近年来,随着二维码本身和识读技术以及激光技术的发展,由激光标刻技术生成的二维码,作为物品本体标识的主要信息载体,获得了越来越多的认可,在汽车、航空航天、电子、医药及军工等领域具有广泛的应用前景,是直接物标溯源技术未来重要的发展趋势。 超快激光器由于其窄脉宽、高峰值功率及加工材料广等特点,使其能在透明材料上标记肉眼不可见的微型二维码,可应用于各种玻璃材质及多种材质的元器件标记,从而为产品的制造过程管理、溯源、防伪、监管标识,提供有效快捷的标识手段。 基于SLM的加工头,通过设置相息图,可以灵活地实现各种阵列激光分束点的分布,此功能可以极大提升点阵二维码的加工效率,且二维码的信息快速可变。图5为使用中科微星并行加工头加工的点阵列及点阵形二维码。
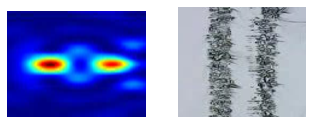
图5:分束点阵光场及打点点阵/二维码图。 测试表明,每一点阵/二维码均是一次成型,速度快、精度高;此加工技术可对生产线上运动的物体进行快速标刻;并且还适合在非金属材料如玻璃、硅片等材料上进行激光标刻。 (3)用于隐形切割中的轴向光场调制 超快激光加工因其对材料的广泛适用性,已成为特种材料加工的重要技术。超快激光隐形切割,是将激光束聚焦在工件材料内部,焦点处高能量密度的光斑使材料形成一个分割用的改质层(SD层),再对材料(如晶圆片)施以外力将其分割的切割技术。该技术由于加工过程具有表面无污染、不产生崩边及激光热效应等特性,越来越受到广泛的关注与重视。 但是,在晶圆的隐形切割中,由于是将激光透过晶圆表面聚焦在晶圆内部,这就对光束的品质要求非常高。当前在超快激光非线性聚焦加工及调控等方面,还存在着一些亟待解决的问题和改进之处。因此,开发促进隐形切割的激光加工头具有重要的前景及意义。 本超快激光加工头通过软硬件结合,可以对隐形切割中所需的轴向多焦点数量、间隔、能量、焦深及像差校正进行灵活调制,可有效提升隐形切割的加工品质及效率。图6为基于本加工模块进行的轴向双焦点光场图及隐形切割图。
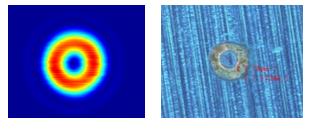
图6:隐形切割中的光场调制及效果图。 从图6可以看出,本加工头模块可实现隐形切割中的轴向双焦点调制,并基于此进行了实际测试,实现了隐形切割效果。本加工头可用于硅、碳化硅、玻璃等材料的隐形切割。 (4)产生结构光场 结构光场有着特殊的相位、偏振特性,表现出独特的光学性质,在多个领域有着广泛应用。使用基于SLM的加工头,并通过加载涡旋相位,可以产生带有轨道角动量的涡旋光束,利用光路和其他光学元器件,可以实现多种矢量光束和一些有特殊性质的光场。图7为产生的结构光场中的涡旋光束及测试图示例。
图7:涡旋光场及测试图。 使用SLM可以方便、快捷地产生这些有着特殊相位、偏振的结构光场,其在超快激光加工领域也有着特殊应用。此外,SLM在三维光场调制、脉冲时空整形、自适应光学等方面也有着较广泛的应用。 小结 基于SLM的加工系统由于其可灵活调制相位的特性,可将入射其上的一束激光经相位调制后改变成分束的多光束输出,从而能实现多焦点同时加工(即并行加工)。光束的数量、位置、间距等都可以利用计算全息图CGH进行灵活控制,且SLM还可对光束进行像差校正,从而实现灵活可控的高效、高精度加工。 当前,基于SLM的光学系统已被广泛应用于光束空间整形、时域脉冲整形、全息光镊、结构光等多个科学前沿领域。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||||||||||||||||







 粤公网安备 44030402004703号