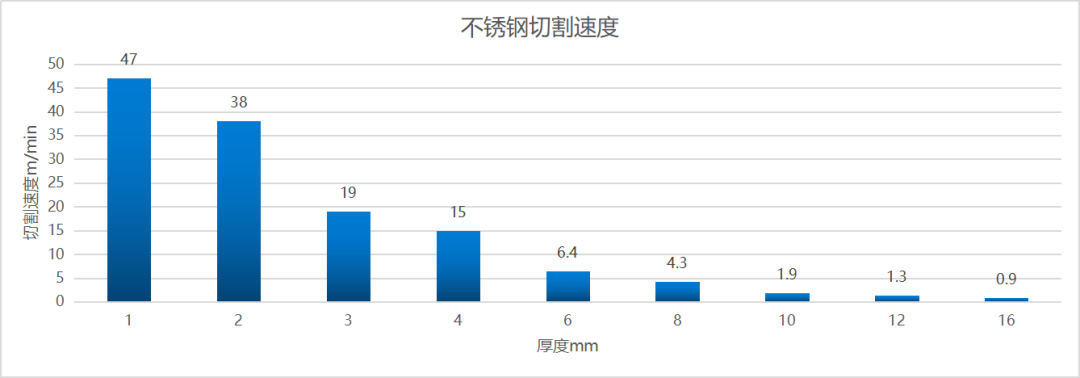
上世纪70年代,激光首次用于切割。因切割质量好、效率高、非接触加工、材料适应性强等诸多优势,激光在现代工业生产中被广泛用于钣金、塑料、玻璃、陶瓷、半导体以及纺织品、木材和纸质等材料切割。 凯普林自主研发的首台闪电系列BFL-CW6000光纤激光器(下文简称“闪电6000W”)已于不久前送至用户手中,目前正肩负各种材料加工的使命。本期我们从各个方面简单解析其强大的金属切割能力。
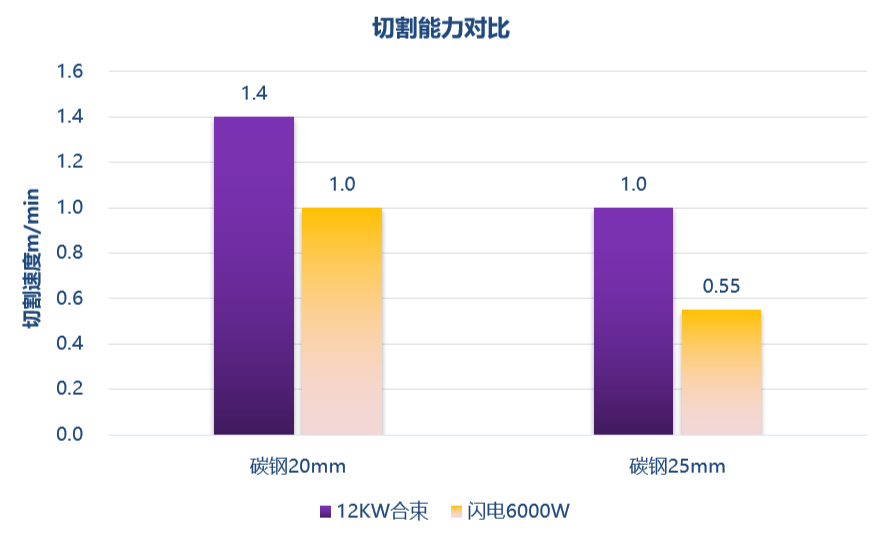
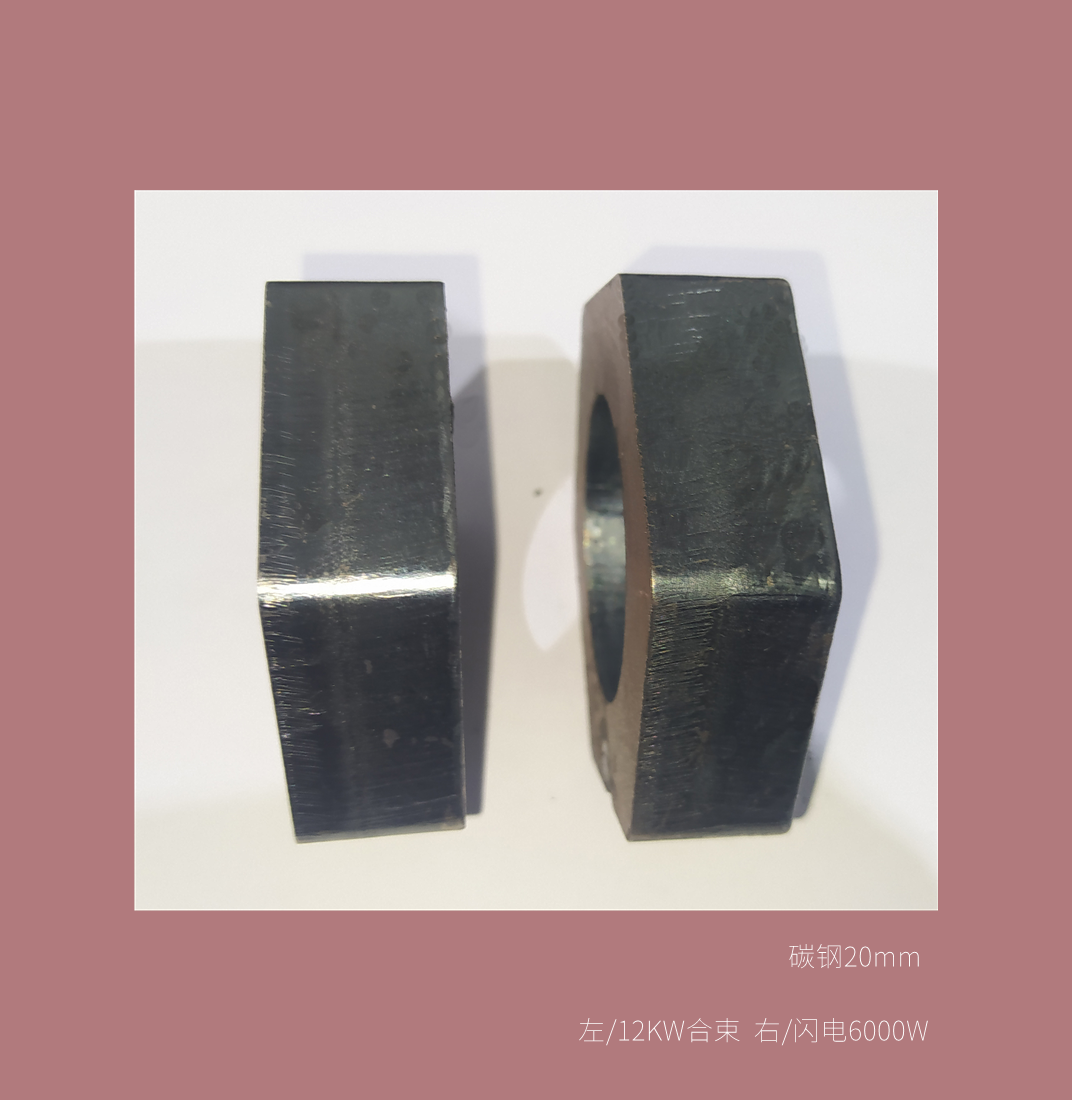
电掣星驰 高效切割 切割速度直接影响生产效率,我们用闪电6000W和12000W合束光纤激光器分别切割20mm/25mm碳钢进行比较:
从上图可以看出,以20mm和25mm碳钢板做切割测试,闪电6000W的切割效率分别可达到12000W合束光纤激光器的70%、55%。
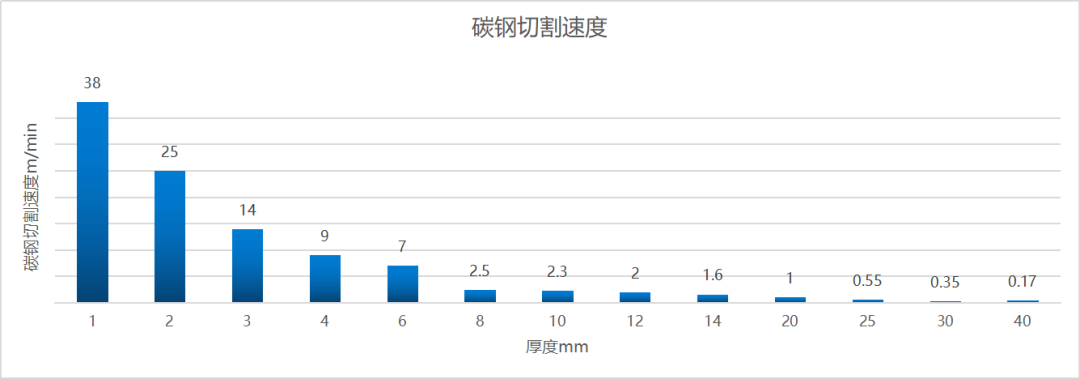
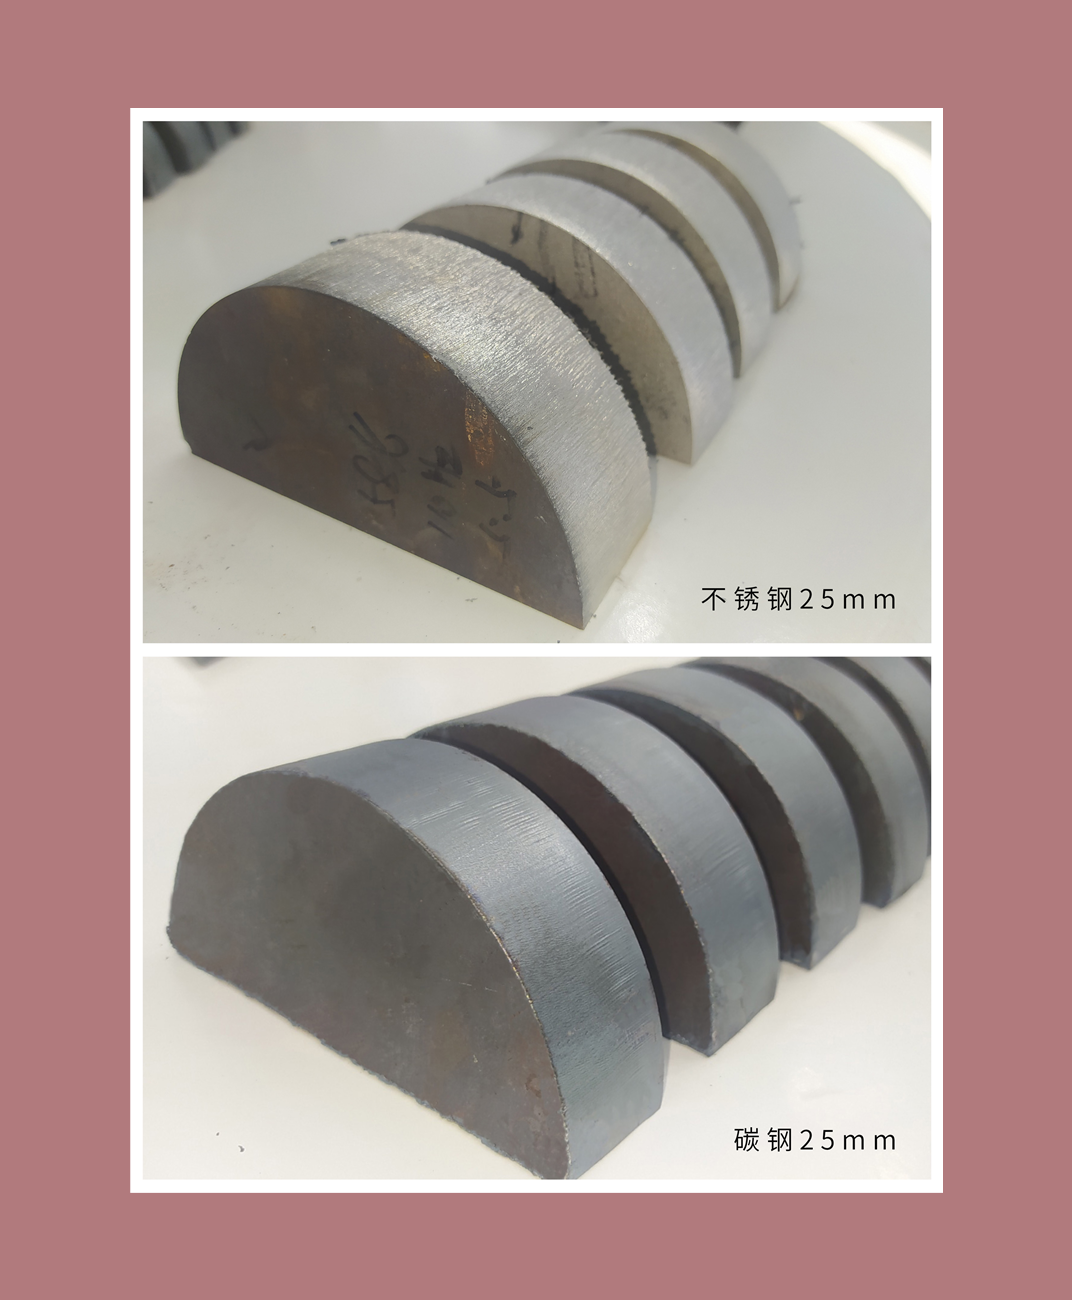
切割中厚板碳钢、不锈钢,使用闪电6000W便能轻松搞定。 光洁无痕 完美成型
切面粗糙度: 激光切割断面会形成垂直的纹路,纹路的深度和均匀性决定了切割表面的粗糙度。纹路越浅越均匀,粗糙度越小,光洁度越高,切割质量越高。 使用闪电6000W切割的成品切面光洁,满足用户对高质量激光切割的需求。
闪电6000W切割面质量比肩万瓦激光器
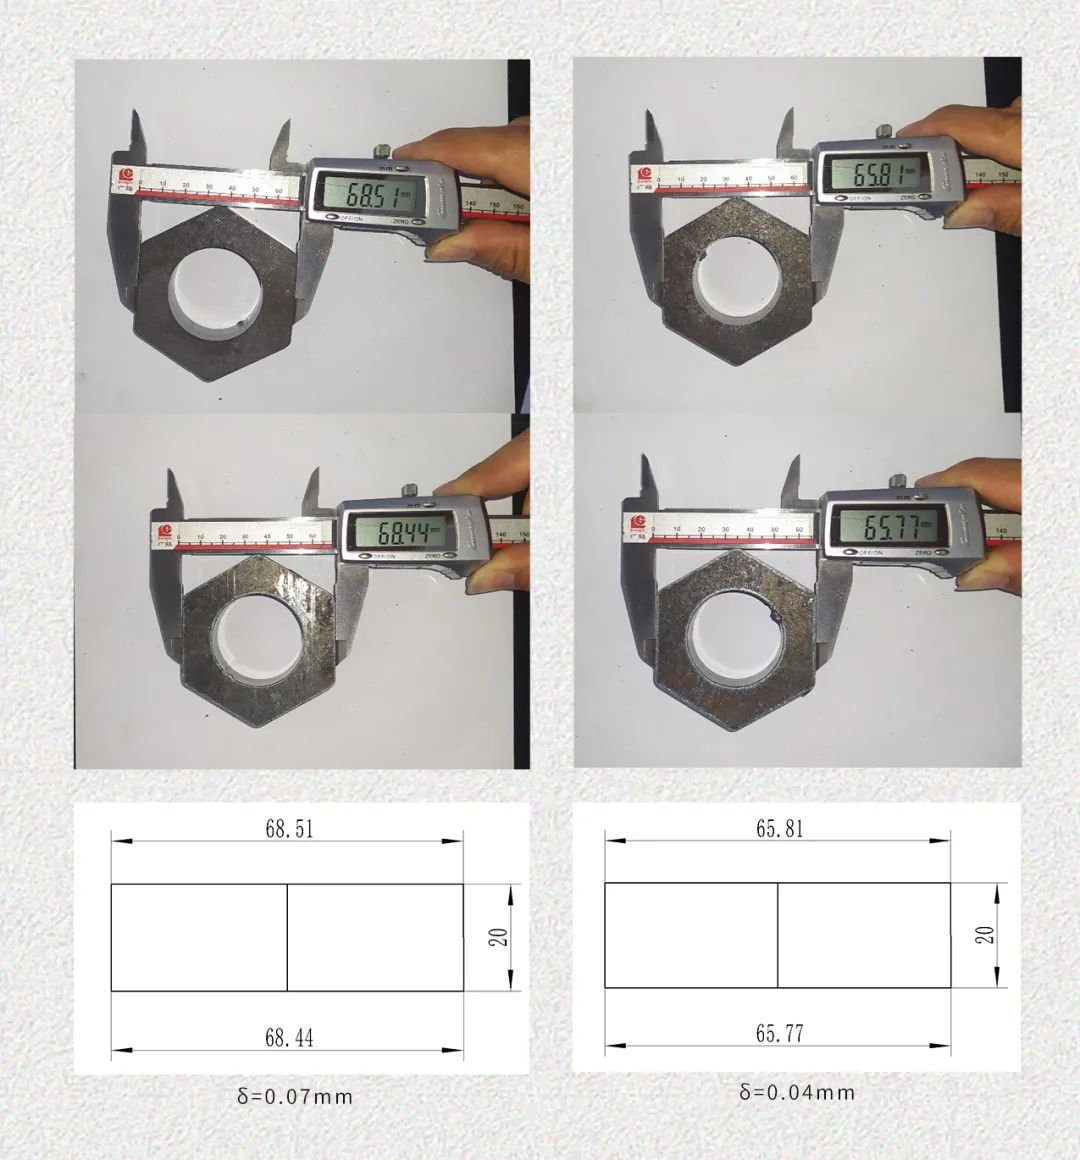
闪电6000W切割样件 锥度对比: 厚度4.5mm至25mm的钢板,通常被称为中厚板。中厚板激光切割边缘的锥度(指切面的倾斜度)至关重要。远离焦点时,激光束变得发散,根据焦点的位置,切割朝着顶部或者底部变宽,边缘越垂直,切割质量越高。 由于闪电系列光路优化设计,光束质量整体提升,有效保障切面锥度的高质量要求。如下图所示,闪电6000W切割20mm碳钢的锥度已接近12000W合束光纤激光器,上下端面尺寸误差小于20丝(0.2mm)的客户使用要求。
左:闪电6000W切割(速度 0.85m/min) 右:12KW合束切割(速度1.45m/min) 总的来说,闪电6000W切割质量佳——
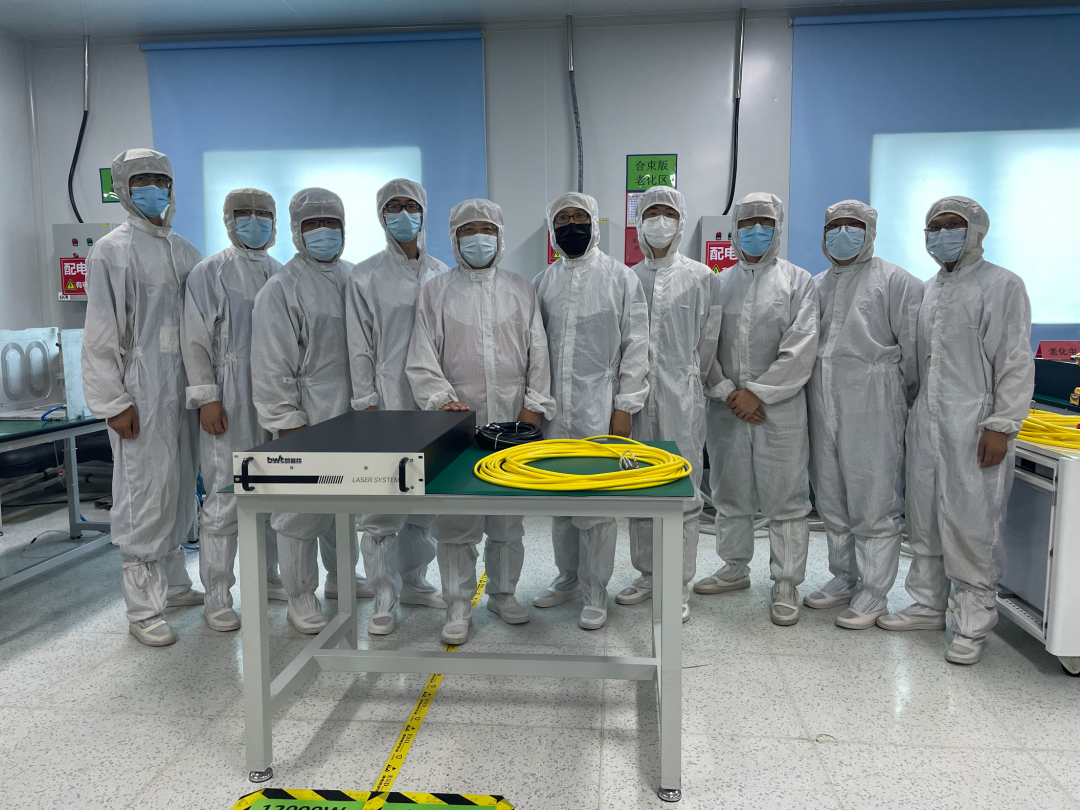
写在最后 当首台闪电6000W送到用户手中,全力投入其中的一线工作人员们百感交集,有人感慨像经历一场高考: 围棋之道,变化之术,繁如星辰,本手步步为营,妙手天外飞仙,神来之笔。凯普林闪电系列重磅产品——6000W光纤激光器,历经本手、妙手不断雕琢,犹如众多学子,层层考核,脱颖而出。 ——产品经理阿丁
张爱玲形容大考前夕的心情只有军队作战前的黎明可以比拟。虽说大考已过,但更多后续考验仍在继续——没有尽头的考验,也是奔向日臻完美的必经之路。祝福闪电系列BFL-CW6000光纤激光器,它的命运由我们共同决定。 (文章转载自网络,如有侵权,请联系删除)
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号