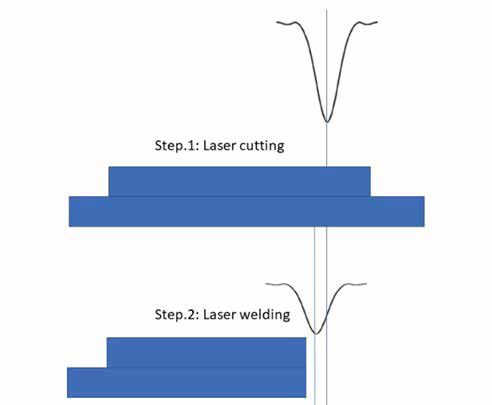
连续波和长脉冲(>ms脉冲)红外激光器,被广泛用于焊接不锈钢(1-4)、铜和铝(5)板中,这些材料的厚度通常从 50 μm到几毫米不等。然而,使用传统的搭接激光焊接方法很难焊接厚度小于 50 μm的超薄高反射金属箔,如铝和铜。这是因为焊接熔池的深度非常难控制,它需要大于一个箔的厚度,并小于两个箔的厚度。在低功率密度下,铝箔的反射率太高(对于 1 μm激光,R=80%)而无法焊接;而在高功率密度下,铝箔会迅速吸收大部分能量(成为 1 μm激光的高吸收体),随之生成的等离子体会使熔融材料大量汽化而难以焊接薄箔。 因此,为了抑制等离子体的形成,薄金属箔的焊接速度和激光参数(平均功率和峰值功率等)都需要更加精确的控制。其次,超薄金属箔对热量非常敏感,由于其重量轻、热诱导的表面张力大的特点,很容易发生变形。所以一个良好的工艺需要足够高的峰值功率来熔化金属,并尽可能降低激光总平均功率以减少热影响。 我们发现,在对超薄高反射金属箔进行焊接时,通快 TruPulse nano 脉冲光纤激光器是一个很好的工具,它可以在很低的激光平均功率下提供高达数十千瓦的峰值功率(与 CW 激光相比)。此外,它还能提供非常宽范围的激光脉宽(波形)和很宽泛的峰值功率调节范围。 边缘微激光焊接技术 激光搭焊是一种针对厚度在 50 μm以上的薄金属箔进行焊接的传统方法。薄金属箔搭焊的典型问题包括箔的过度变形、箔层之间缺乏紧密接触和高残余应力。因此,搭焊不适合超薄金属箔的焊接,特别是对红外光存在高反射率的金属箔,如铝箔和铜箔。 我们使用一种可以同时切割和焊接超薄金属箔的新方法来焊接铝箔或铜箔:用夹具将两片超薄金属箔精密固定,将纳秒脉冲光纤激光器产生的激光光束照射到堆叠的金属箔上,切割出一条穿过金属箔的切缝。切割所使用的激光参数可以使材料在切口中心汽化,由于高斯光束的轮廓特性,切口边缘的材料温度稍低,因而部分切口边缘的液态金属可能会在从切口中喷出前重新凝固,从而将这两片薄箔部分凝固在一起。 这种初步的切割/凝固产生的焊缝有较多的空隙缺陷,为了提高焊接质量,需要用第二或第三道激光束来重新熔化和固化边缘。因为切割后材料的侧壁变得比较粗糙,因而使得材料对红外激光的吸收效率变得更高,所以设置第二道激光束的参数时,可以将激光的峰值功率密度设得较低。这样,材料既可以吸收激光,也可以避免材料温度过高汽化并抑制等离子体,让熔化的材料保持在焊缝处固化而形成连续的焊缝。 实验结果 用于测试的焊接系统配置了 TruPulse 2007 nano 脉冲光纤激光器,该激光器的脉冲持续时间在 10~250 ns范围内,峰值功率可达 25 kW。激光的可调节参数范围宽,开始能以高峰值功率模式进行切割,然后立即切换至低峰值功率模式进行焊接。 这种边缘焊接方法可分为两个步骤(见图1)。第一步是对准备好的两个薄金属箔用较高峰值功率的激光进行切割和部分预焊。其结果是两个金属箔以较小的强度部分地连接在一起。第二步是用较低峰值功率的激光来重熔焊接,以增强焊缝强度。
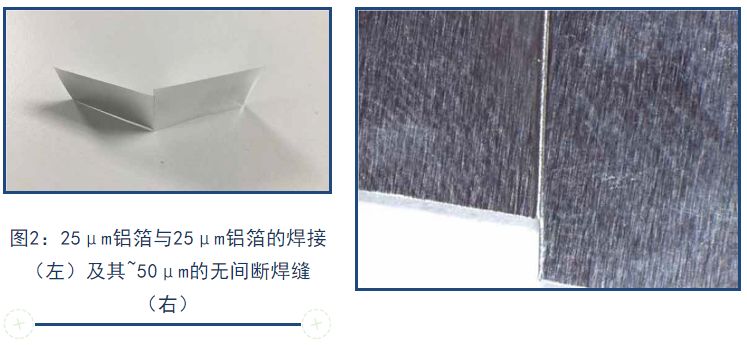
图1:边缘焊接示意图(1)高峰值功率切割(2)低峰值功率的重熔焊接 加工激光束切口位置应当靠近夹具以达到更好的散热效果,并防止切割过程(烧蚀)中等离子体喷射所导致的箔片翘曲。两个金属箔可以被展开因而呈现对接焊形状(见图 2 到图 4)。 实验的激光束光斑大小约为 127 μm,第二道激光相对第一道激光偏移了 100 μm。通过控制偏移量可以控制输入的激光总能量,从而达到热量控制以减小样品变形。实验采用的样品为铝箔(厚度分别为 50 μm、25 μm和 10 μm)和铜箔(厚度为 10 μm)。所有样品的焊缝长度均为 15 mm,并使用拉伸强度测试仪来评估焊道的拉伸强度。 铝箔焊接 图 2 显示了 25 μm铝箔与 25 μm铝箔焊接(左)及其无间断焊缝在光学显微镜下的照片。该工艺没有使用保护气体,第一步用高峰值功率激光切割,材料汽化有飞溅;但第二步用低峰值功率激光焊接时,基本没有观察到等离子飞溅。该样品的焊缝非常光滑,没有断续的焊珠或气孔,而且变形很小。
图2:25μm铝箔与25μm铝箔的焊接(左)及其~50μm的无间断焊缝(右)
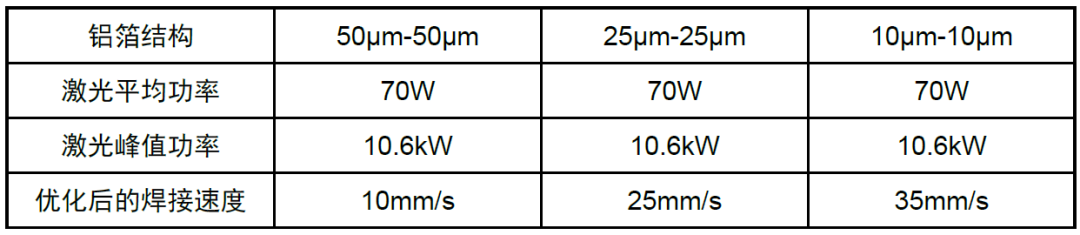
表1是第二步焊接过程中的激光参数。对于所有厚度的箔片,我们都采用了相同的平均功率(70W)和峰值功率(10.6kW),但不同厚度箔片都有相对应的最佳焊接速度。较慢的焊接速度所导致的主要缺陷是:焊珠上的气孔和间断的焊缝。气孔的形成,是因为表面张力大,熔融金属在再凝固过程中凝结不均匀所造成的;而间断焊缝的形成,是因为热影响区(HAZ)过大,使得箔片变形翘曲所导致的。当焊接速率较快时,因为激光的能量密度不足而形成间断的焊缝,从而削弱了焊接强度。 本次实验中,我们发现在给定的激光功率下,若要达到最佳焊接质量,50 μm、25 μm和 10μ m箔片焊接的最佳焊接线速度分别为 10 mm/s、25 mm/s和 35 mm/s。所有的样品都使用了相同的激光切割参数(平均功率为 70 W,峰值功率为 10.6 kW),所有样品的焊缝长度均为 15 mm。
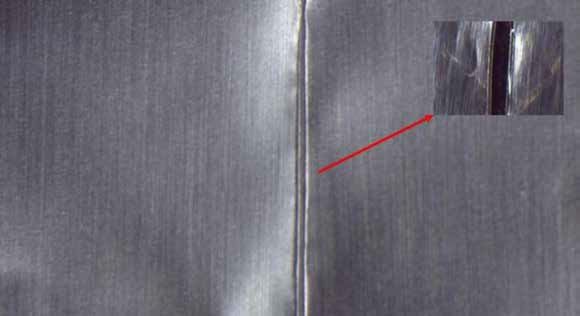
表1:第二步焊接过程中的激光参数,优化后的焊接速度可以达到最佳焊接质量和强度 一般来说,为了确保激光焊接有足够的穿透深度,搭焊的激光峰值/平均功率是和材料厚度成比例的。但对边缘焊接技术,我们可用相同的平均功率(70W)和峰值功率(相同的脉冲宽度和脉冲频率)来处理所有厚度(10~50μm)的箔片组合。 第一步的激光切割使两个箔片的侧壁整齐地叠加并暴露在外,同时切割也使箔片侧壁无论厚度如何都变得更粗糙,而粗糙度又增加对红外光的吸收率。事实上,用于焊接箔片的脉冲能量只有大约一半照射到箔片边缘(见图 1,步骤 2),其余的激光脉冲能量都穿过了切口。我们用聚焦光束的部分尾部能量(不是中间的峰值能量)来熔焊箔片。图3是采用边缘微焊接法焊接的最薄铝箔片(10 μm)的光学显微镜图。该焊缝(宽度 20 μm)干净无缺陷。右上角的照片是一张断裂样品图,在上下两片箔片边缘都能看到熔化的焊缝。这种焊缝形状是典型的低峰值功率激光的熔焊。
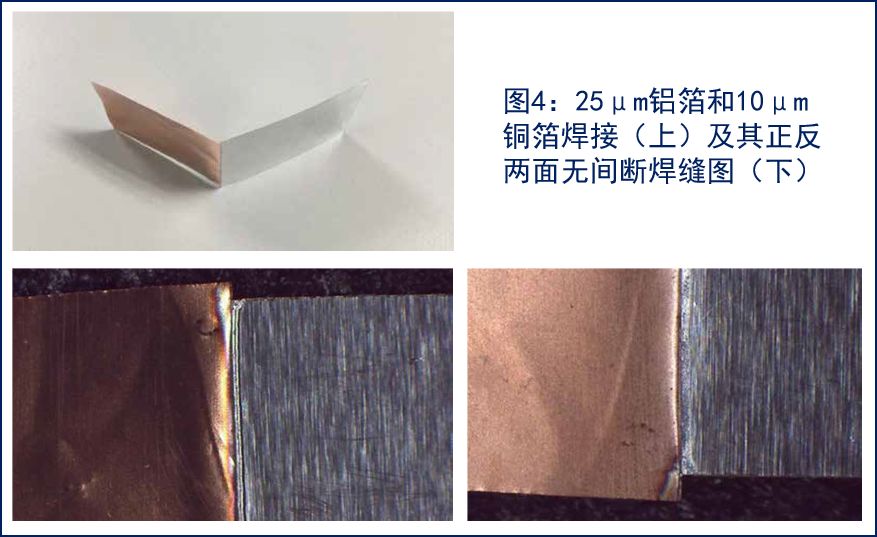
图3:10 μm 和 10 μm铝箔的无缝焊接。图中插入的照片(右上角)为拉拔试验后,上下箔片的断裂痕迹,显示为熔焊的图像。 铝箔和铜箔的焊接 这种边缘微焊接方法也被广泛用于新能源汽车电池中的超薄铝箔和铜箔之间的异种金属焊接。图 4 为 25 μm铝箔与 10 μm铜箔的焊接,在这个焊接中,将铝箔放置到铜箔之上,使用同铝箔焊接(Al-Al,25μm)相同的激光参数。但与铝箔焊接不同的是,第一步切割对铝箔和铜箔的边缘都进行了修整,但两个箔片几乎没有接合,即重铸的金属焊珠相对较少。第二步(焊接)对接合边缘起着至关重要的作用。通过第二步激光熔焊,我们通常还可以看到有不少气孔缺陷,或沿着焊缝有间断性的焊接。
为了消除这些缺陷,需要重复第二步激光焊接,以进一步提高焊接质量。通常情况下,可以按需增加激光重复次数来提高接合质量。可以说,对高质量的异种薄金属材料进行焊接,非常具有挑战性。然而使用这种新工艺,完全可以实现超薄异种金属箔焊接。
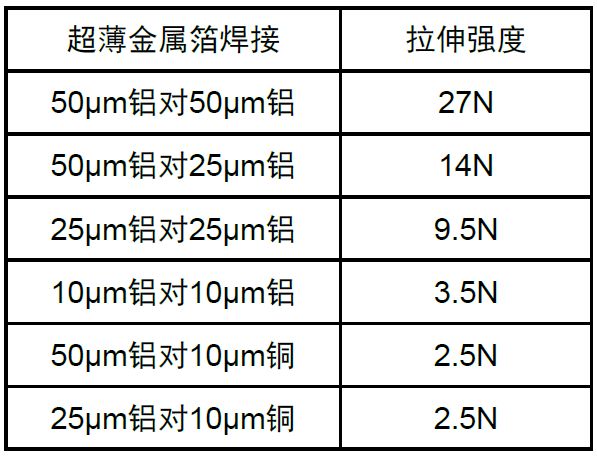
表 2 总结了同种金属箔和异种金属箔焊缝的抗拉强度测量。异种金属焊缝(Al-Cu)的强度比同种金属焊缝的强度要低得多。这是因为铜箔表面有较大的热影响区(见图4),从而降低了焊接强度。 通常由于红外激光在铜箔表面(侧壁)的吸收率较低,而铜箔的热导率又比较高,从而需要较高的激光功率密度焊接,这就导致铜箔上的热影响区较大。为了提高铝铜箔焊缝的强度,应该使用更好的散热夹具以防止出现较大的热影响区;同时,需要进一步研究与优化第二步焊接激光的偏移量及峰值功率密度。
表2:金属箔焊接的抗拉强度(焊缝长度为15mm) 总结 利用 TruPulse nano 脉冲光纤激光器,成功地将边缘微焊接技术应用于焊接同种或异种超薄铝箔(厚度 50 μm、25 μm和 10 μm)和铜箔(10 μm)的工艺中。首先将高峰值功率密度激光束用于切割堆叠的金属箔(第一步),然后用较低峰值功率密度的光束焊接金属箔的边缘(第二步),此焊缝形态为热传导焊接型。虽然金属箔片接头的抗拉强度不如母材,但基于箔片厚度,其抗拉强度可达到 2.5~27N。实验焊接样品的焊缝非常光滑,没有断续的焊缝和气孔,金属箔片基本没有变形。 超薄箔片焊接的应用范围包括:新能源汽车行业中的锂离子电池、医疗和电气工业中的催化转换器及真空绝缘技术,以及压力传感器的应用与包装。面对具体的工业应用,需要更进一步地研究和优化工艺。
版权声明: 《激光世界》网站的一切内容及解释权皆归《激光世界》杂志社版权所有,未经书面同意不得转载,违者必究! 《激光世界》杂志社。 |
 激光世界独家专访 |
||||||||||||||||||







 粤公网安备 44030402004703号